ลูกค้ารายนี้เป็นผู้ผลิตขั้วต่อชั้นนําของโลกที่ต้องการความเชี่ยวชาญอย่างมืออาชีพของ MIJOINT เพื่อช่วยให้สามารถผลิตอุปกรณ์ได้อย่างยืดหยุ่น โปรดดูกรณีศึกษาต่อไปนี้เพื่อเรียนรู้ว่าวิศวกรของเราระบุวิธีแก้ปัญหาที่เหมาะสมที่สุดสําหรับลูกค้าได้อย่างไร
กระบวนการเหล่านี้ประกอบด้วย: เลเซอร์ UV + โมดูลดัด, การถอดฟอยล์, เลเซอร์ CO2, การถอดไดอิเล็กทริก, การขึ้นรูปล่วงหน้าและการตัดแต่งขั้นสุดท้าย, การบัดกรี และการจ่าย
ลูกค้าคาดหวังว่าอุปกรณ์จะรองรับสองโหมดการทํางาน: โหมดสแตนด์อโลนสําหรับคําสั่งซื้อที่มีหลายชนิดและแบบล็อตเล็ก และโหมดสายการผลิตแบบบูรณาการสําหรับการผลิตจํานวนมาก ควรอนุญาตให้ปรับแต่งได้อย่างยืดหยุ่นตามความต้องการของคําสั่งซื้อเพื่อให้เกิดการผลิตที่ยืดหยุ่นอย่างแท้จริง
ในทางหนึ่ง การขาดโหมดการผลิตที่ยืดหยุ่นนําไปสู่การสูญเสียทรัพยากรของลูกค้าอย่างรุนแรง ในทางกลับกัน ความหลากหลายของอุปกรณ์เฉพาะทางที่มากมายทําให้ต้องซื้ออุปกรณ์ใหม่อย่างต่อเนื่อง ซึ่งจะนําไปสู่การหยุดใช้งานและต้นทุนการผลิตที่เพิ่มขึ้น
เราได้วิเคราะห์กลุ่มผลิตภัณฑ์ปัจจุบัน กระบวนการผลิต และอุปกรณ์ที่มีอยู่ของลูกค้า ตามความต้องการของพวกเขา เราได้คิดค้นโซลูชันที่เหมาะสมกับโรงงานของพวกเขา ด้านล่างนี้คือขั้นตอนสําหรับโซลูชันโครงการของเรา:
1. การประเมินโซลูชันและการตรวจสอบกระบวนการ →สรุปข้อเสนอการออกแบบ→การออกแบบ 3 มิติเสร็จสมบูรณ์พร้อมการทบทวนเพื่อสรุปการออกแบบ→ปล่อย BOM และการจัดซื้อวัสดุ →เข้าสู่ขั้นตอนการผลิต
2. ในช่วงการผลิต วิศวกรได้ดําเนินการกําหนดและออกแบบโมดูลหลักอย่างเป็นมาตรฐาน โดยรวมกรอบภายนอก โปรแกรมวัดตําแหน่ง และโปรแกรมควบคุมอิเล็กทรอนิกส์เข้าด้วยกัน ทําให้แพลตฟอร์มมาตรฐานสามารถรองรับโมดูลกระบวนการหลักของส่วนเตรียมลวดได้
3. เราได้กําหนดค่าระบบโปรแกรมอิสระสําหรับแต่ละสถานีที่สามารถเรียกได้ด้วยคลิกเดียว ทําให้สามารถสลับโปรแกรมที่เกี่ยวข้องได้ด้วยคลิกเดียวขณะเปลี่ยนโมดูล
4. แต่ละเครื่องเชื่อมต่อกันอย่างรวดเร็วผ่านปลั๊กการบิน
5. สุดท้าย เราได้ประกอบอุปกรณ์และดีบักเสร็จสิ้น และส่งมอบสินค้าหลังจากผ่านการรับรอง
สุดท้าย เราได้พัฒนาแพลตฟอร์มสายการผลิตมาตรฐานที่รองรับการเปลี่ยนงานอย่างรวดเร็วและการผลิตที่ยืดหยุ่น เวลารอบการทํางานของอุปกรณ์ลดลงจาก 30 วินาทีเหลือ 20 วินาที โดยมีการปรับปรุง 33.33%; เวลาการเปลี่ยนผ่านลดลงจาก 2 วันเหลือ 8 ชั่วโมง โดยลดลง 66.67%; ความต้องการแรงงานลดลงจาก 40 HC เหลือ 30 HC ต่อกะ ประหยัดได้ 10 HC
|
ตัวชี้วัดประสิทธิภาพ |
ก่อนการปรับปรุง |
หลังการปรับปรุง |
ช่วง/ผลกระทบของการปรับปรุง |
|
เวลารอบ (CT) |
30 ชิ้น/ชิ้น |
20 ชิ้น/ชิ้น |
ผลผลิตเพิ่มขึ้น 33.33% |
|
เวลาการเปลี่ยนผ่าน |
2 วัน |
8 ชั่วโมง |
เวลาการเปลี่ยนผ่านลดลง 66.67% |
|
การกําหนดค่าแรงงาน |
40 HC/กะ |
30 HC/กะ |
ประหยัด HC ได้ 10 HC ต่อกะ ลดต้นทุนแรงงานลง 25% |
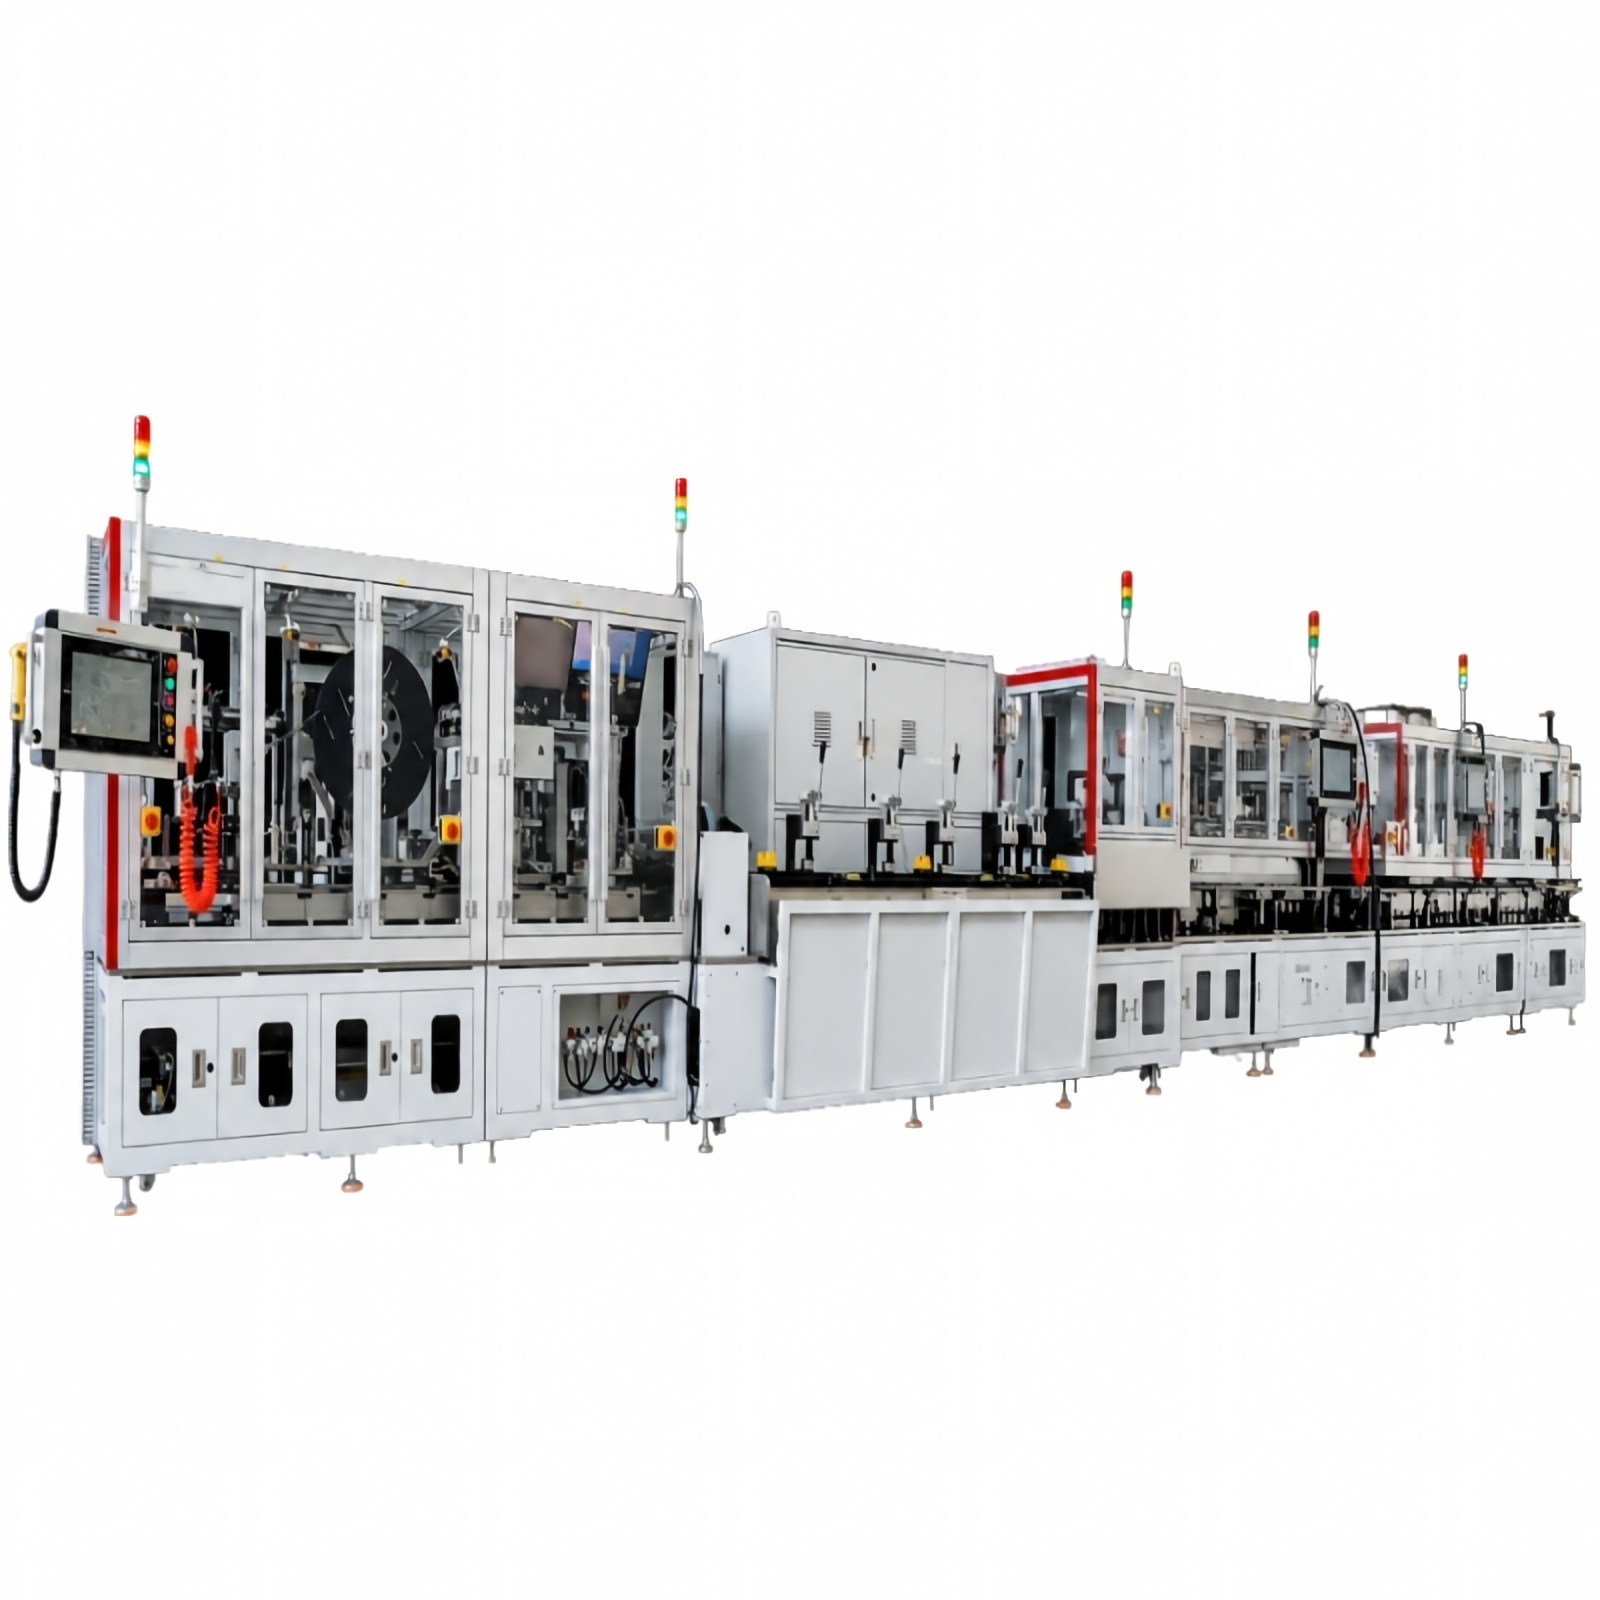
โดยผสานกระบวนการสําคัญต่าง ๆ เช่น การประกอบเวเฟอร์ การเตรียมลวด การเชื่อมด้วยความต้านทาน การประกอบแผ่นป้องกัน และการขึ้นรูปด้วยแรงดันสูง สายการประกอบตัวเชื่อมต่อแบ็คเพลนนี้ถูกออกแบบมาโดยเฉพาะเพื่อตอบสนองความต้องการการประกอบการเชื่อมต่อความเร็วสูงในเซิร์ฟเวอร์ AI, ศูนย์ข้อมูล และอุตสาหกรรมที่เกี่ยวข้อง
ในฐานะโซลูชันเครื่องจักรสายไฟความเร็วสูงขั้นสูง ระบบนี้ตอบสนองความต้องการทั่วโลกสําหรับการผลิตจํานวนมากและชาญฉลาดของขั้วต่อการสื่อสารประสิทธิภาพสูง
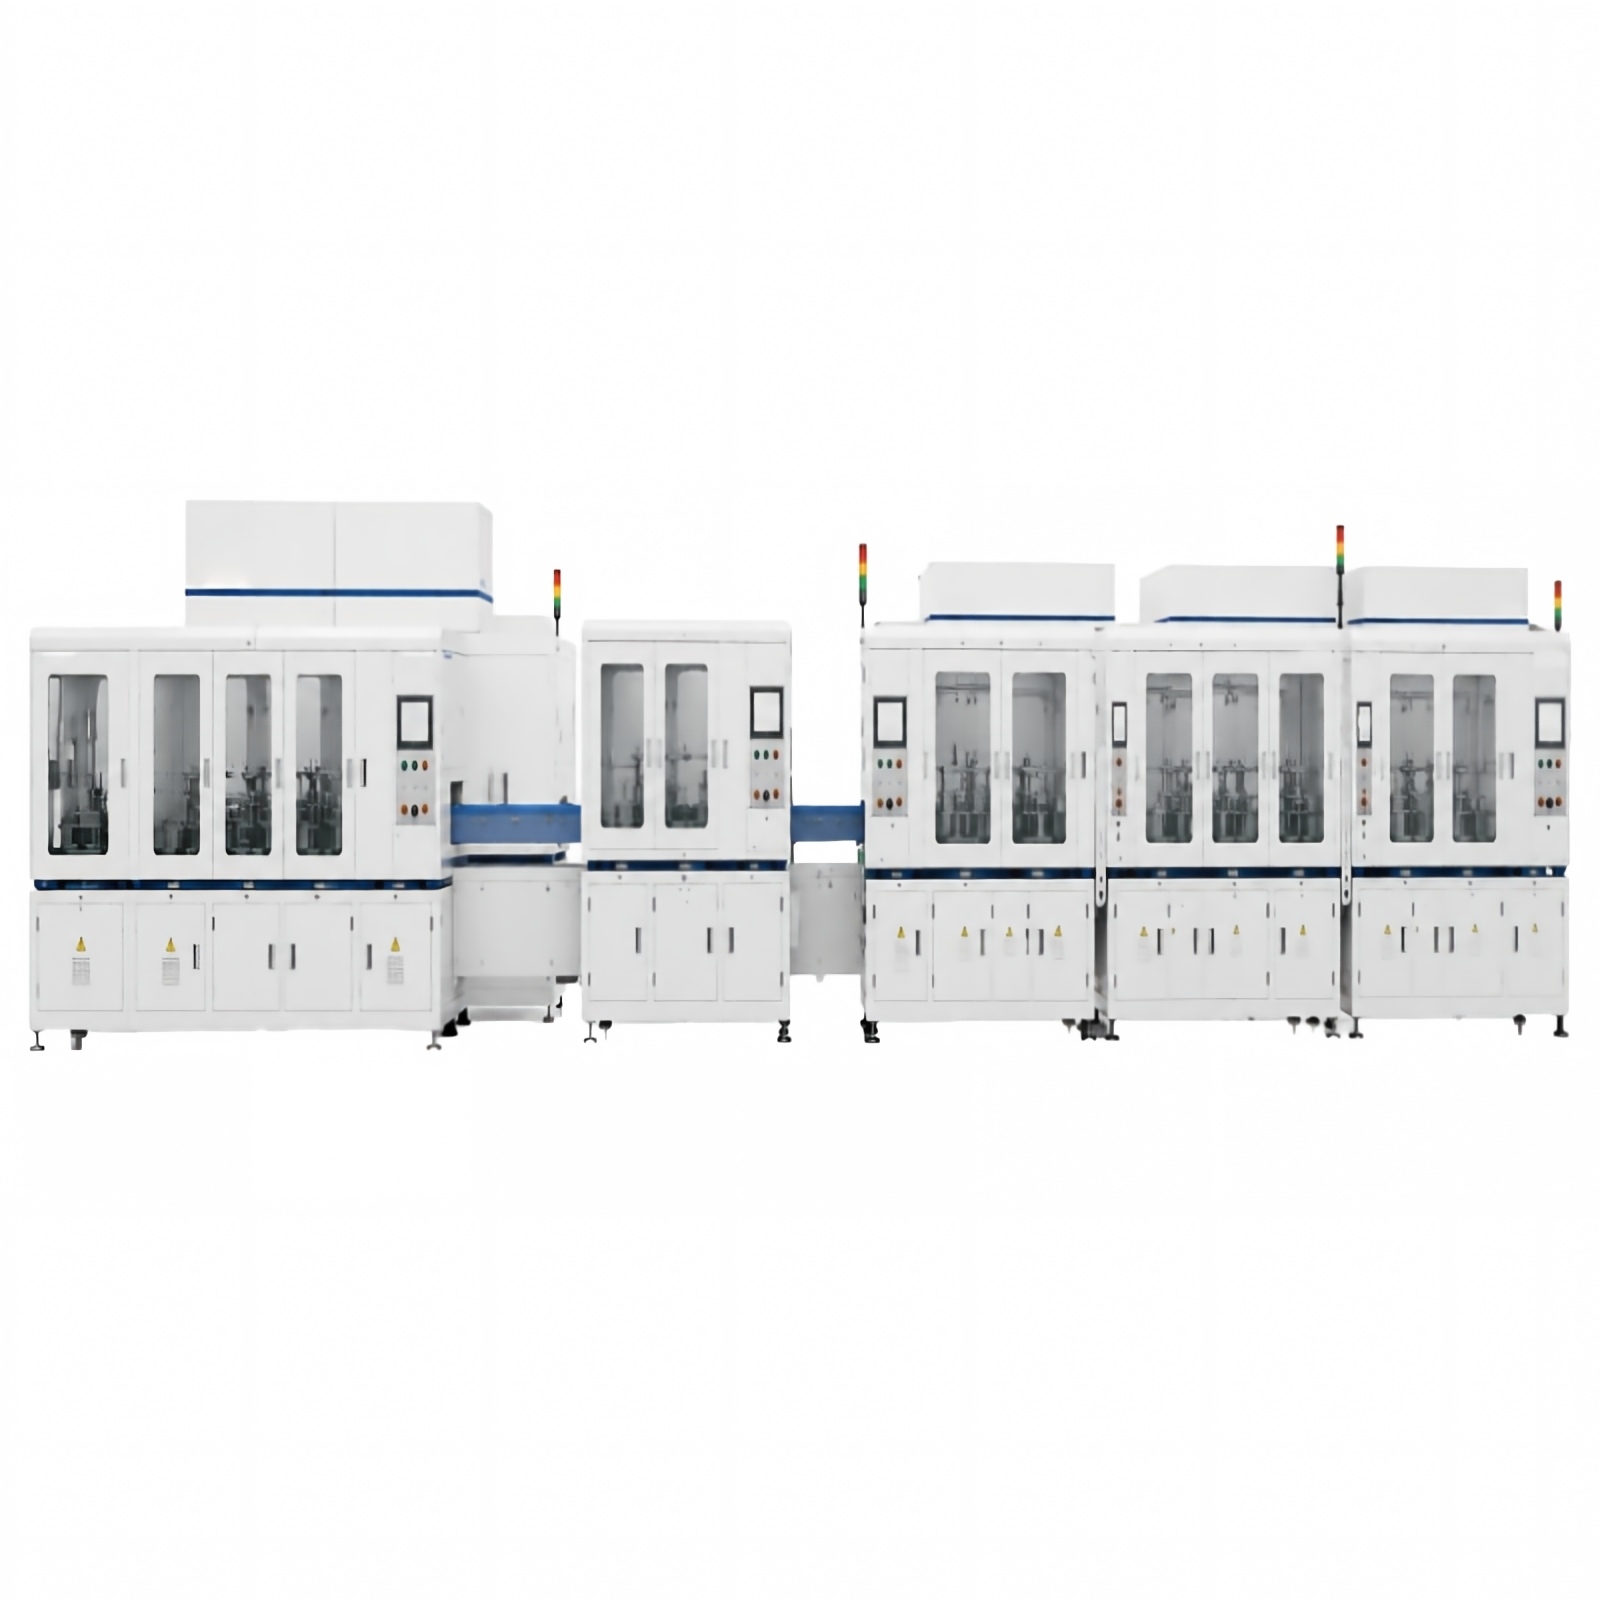
โดยผสานระบบใส่ขาที่ขับเคลื่อนด้วยแคมและระบบตรวจสอบขั้วต่อความแม่นยําสูง สายการประกอบขั้วต่อแบ็คเพลนอัตโนมัตินี้ถูกออกแบบมาโดยเฉพาะสําหรับการประกอบขั้วต่ออัตโนมัติในด้านการสื่อสาร เทคโนโลยีการใส่หมุดด้วยลูกเบี้ยวความเร็วสูงช่วยให้การประกอบมีความแม่นยําสูง ลดระยะเวลารอบการทํางานอย่างมีนัยสําคัญ พร้อมลดต้นทุนแรงงาน
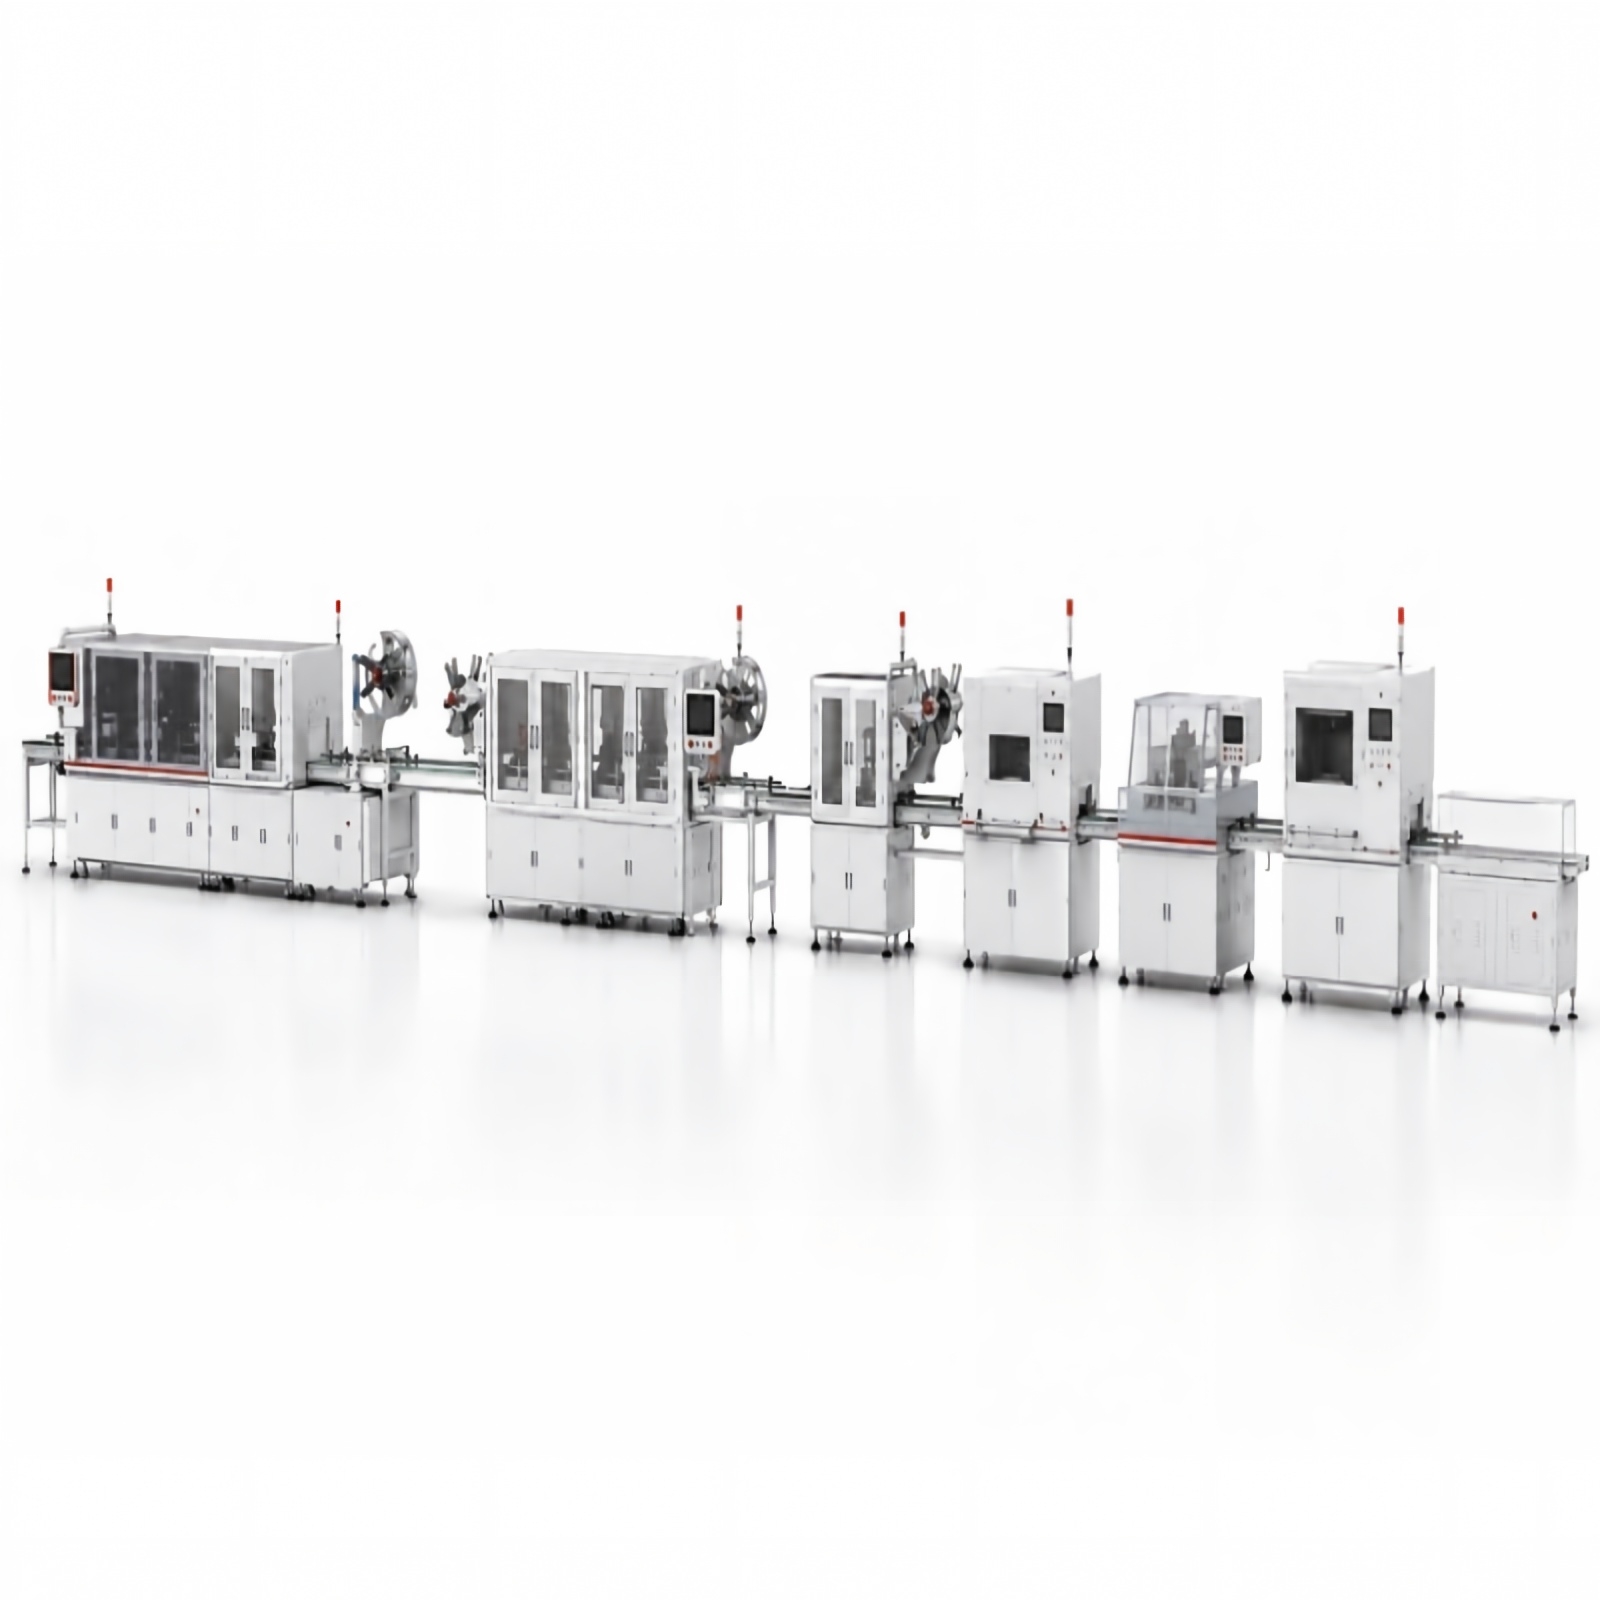
สายการผลิตสามารถประกอบ F/N รวมถึงการตัด ใส่ขา และดัดสําหรับขั้วต่อ 15 ขา, 6 ขา, 2+3 ขา, 7 ขา และ 35 ขา นอกจากนี้ ยังใช้ระบบตรวจสอบด้วยสายตาอัตโนมัติเพื่อตรวจสอบขนาดสินค้า และคัดแยกสินค้า NG (No Good) โดยอัตโนมัติ หลังจากประกอบผลิตภัณฑ์คุณภาพดีด้วย CAP แล้ว จะดําเนินการเสร็จสิ้นบนสายการบรรจุแบบเชื่อมต่อแบบบูรณาการผ่านเทปและรีล สามารถประกอบอัตโนมัติเต็มรูปแบบและผลิตได้อย่างยืดหยุ่นด้วยการเปลี่ยนผ่านเพียงคลิกเดียว
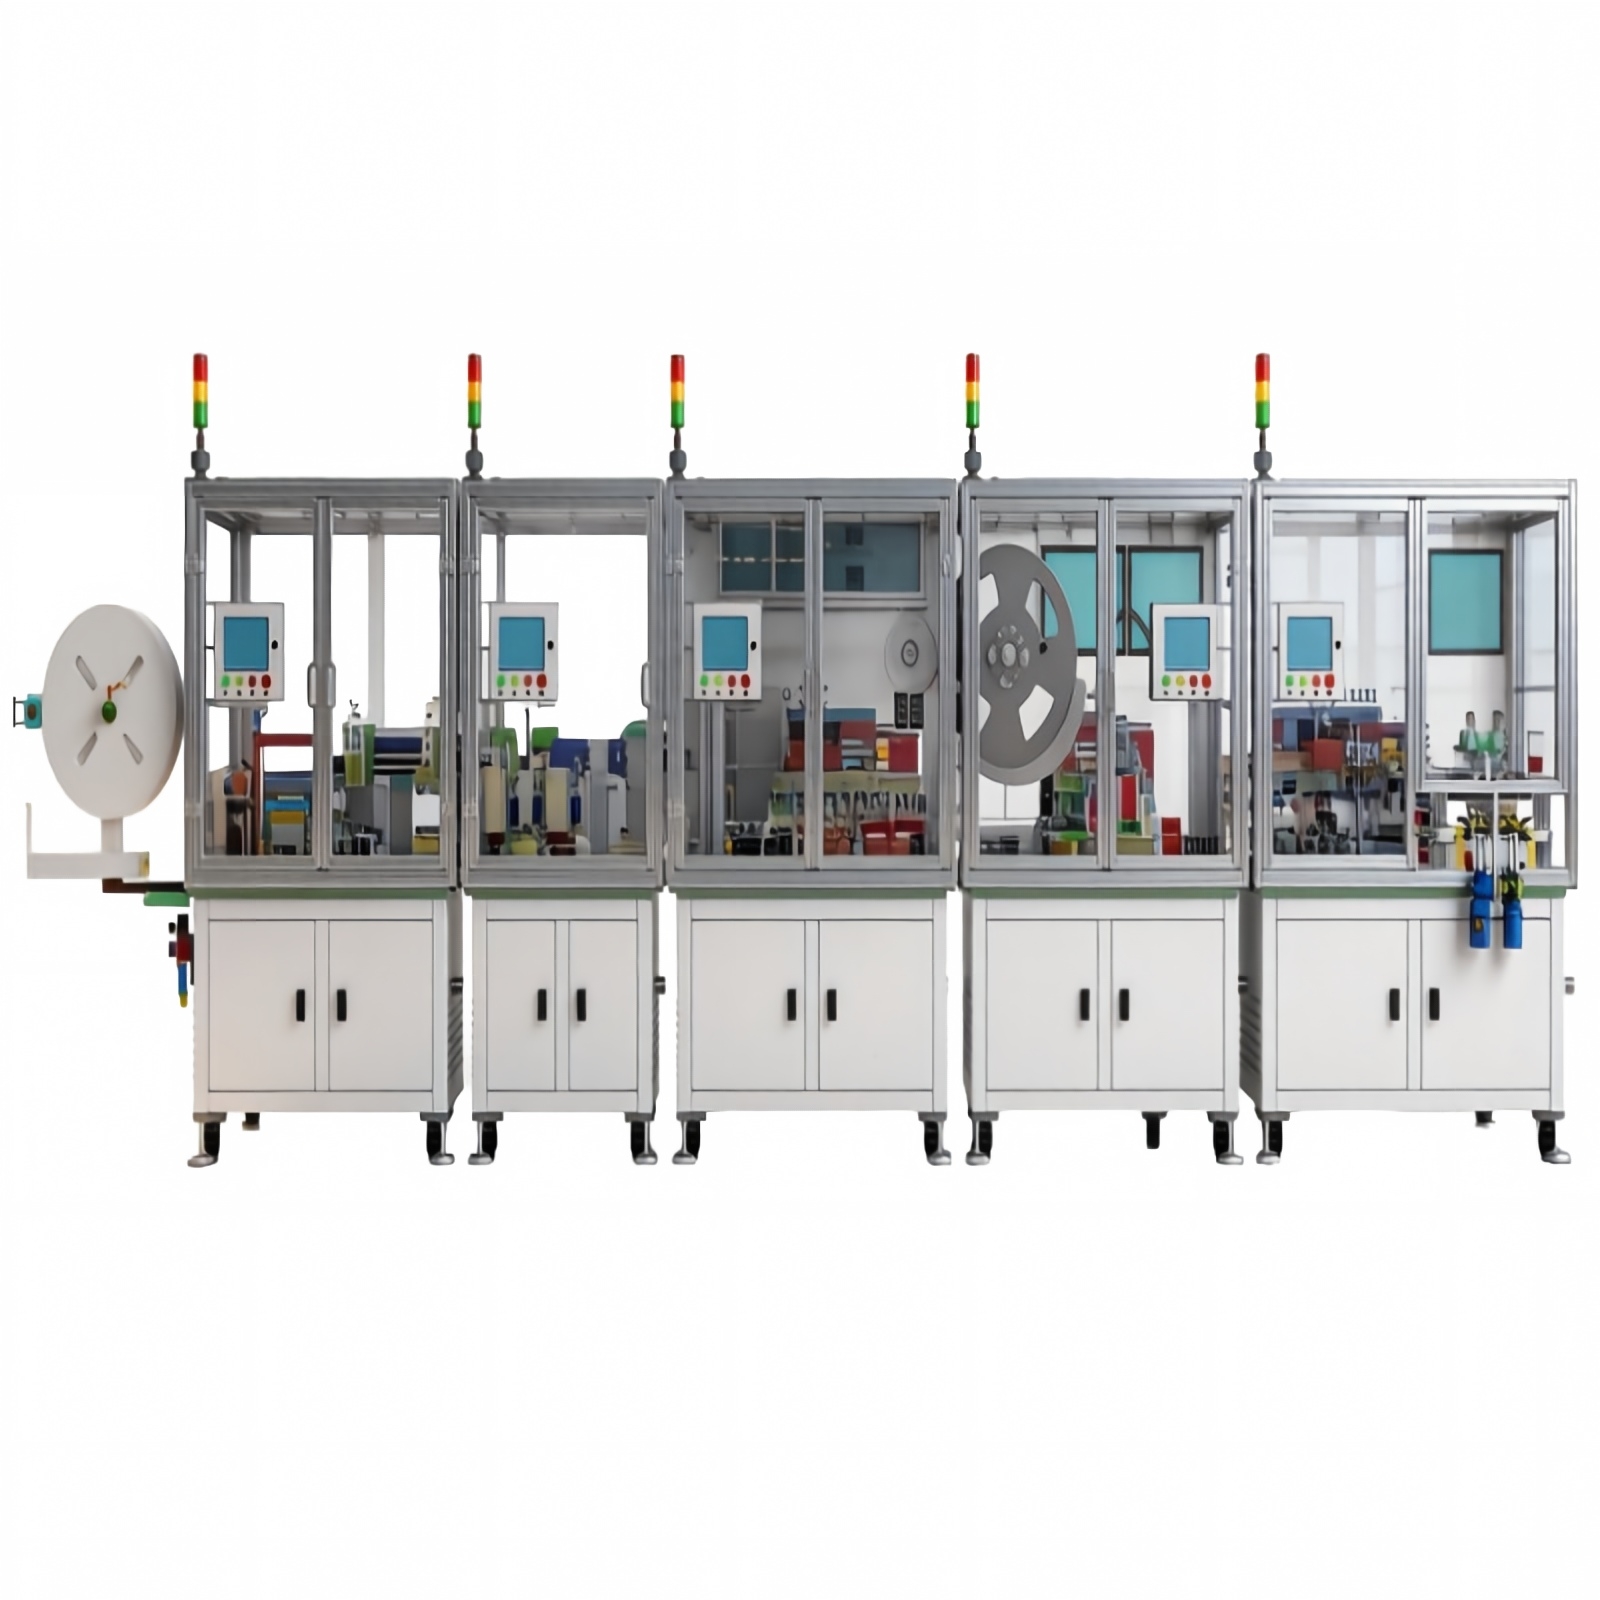
แม่พิมพ์ของอินเตอร์โพเซอร์แบบประกอบนี้สามารถขึ้นรูปและตัดผลิตภัณฑ์ได้ สถานี LLCR ของบริษัทวัดความต้านทานการเปิดของขั้วต่อทั้งสี่บนผลิตภัณฑ์ นอกจากนี้ยังมีสถานีประกอบเปลือกเหล็กและสถานีตรวจสอบด้วยกล้อง CCD ที่ใช้กล้องอุตสาหกรรม CCD เพื่อถ่ายภาพและตรวจสอบการจัดแนวเทอร์มินัล
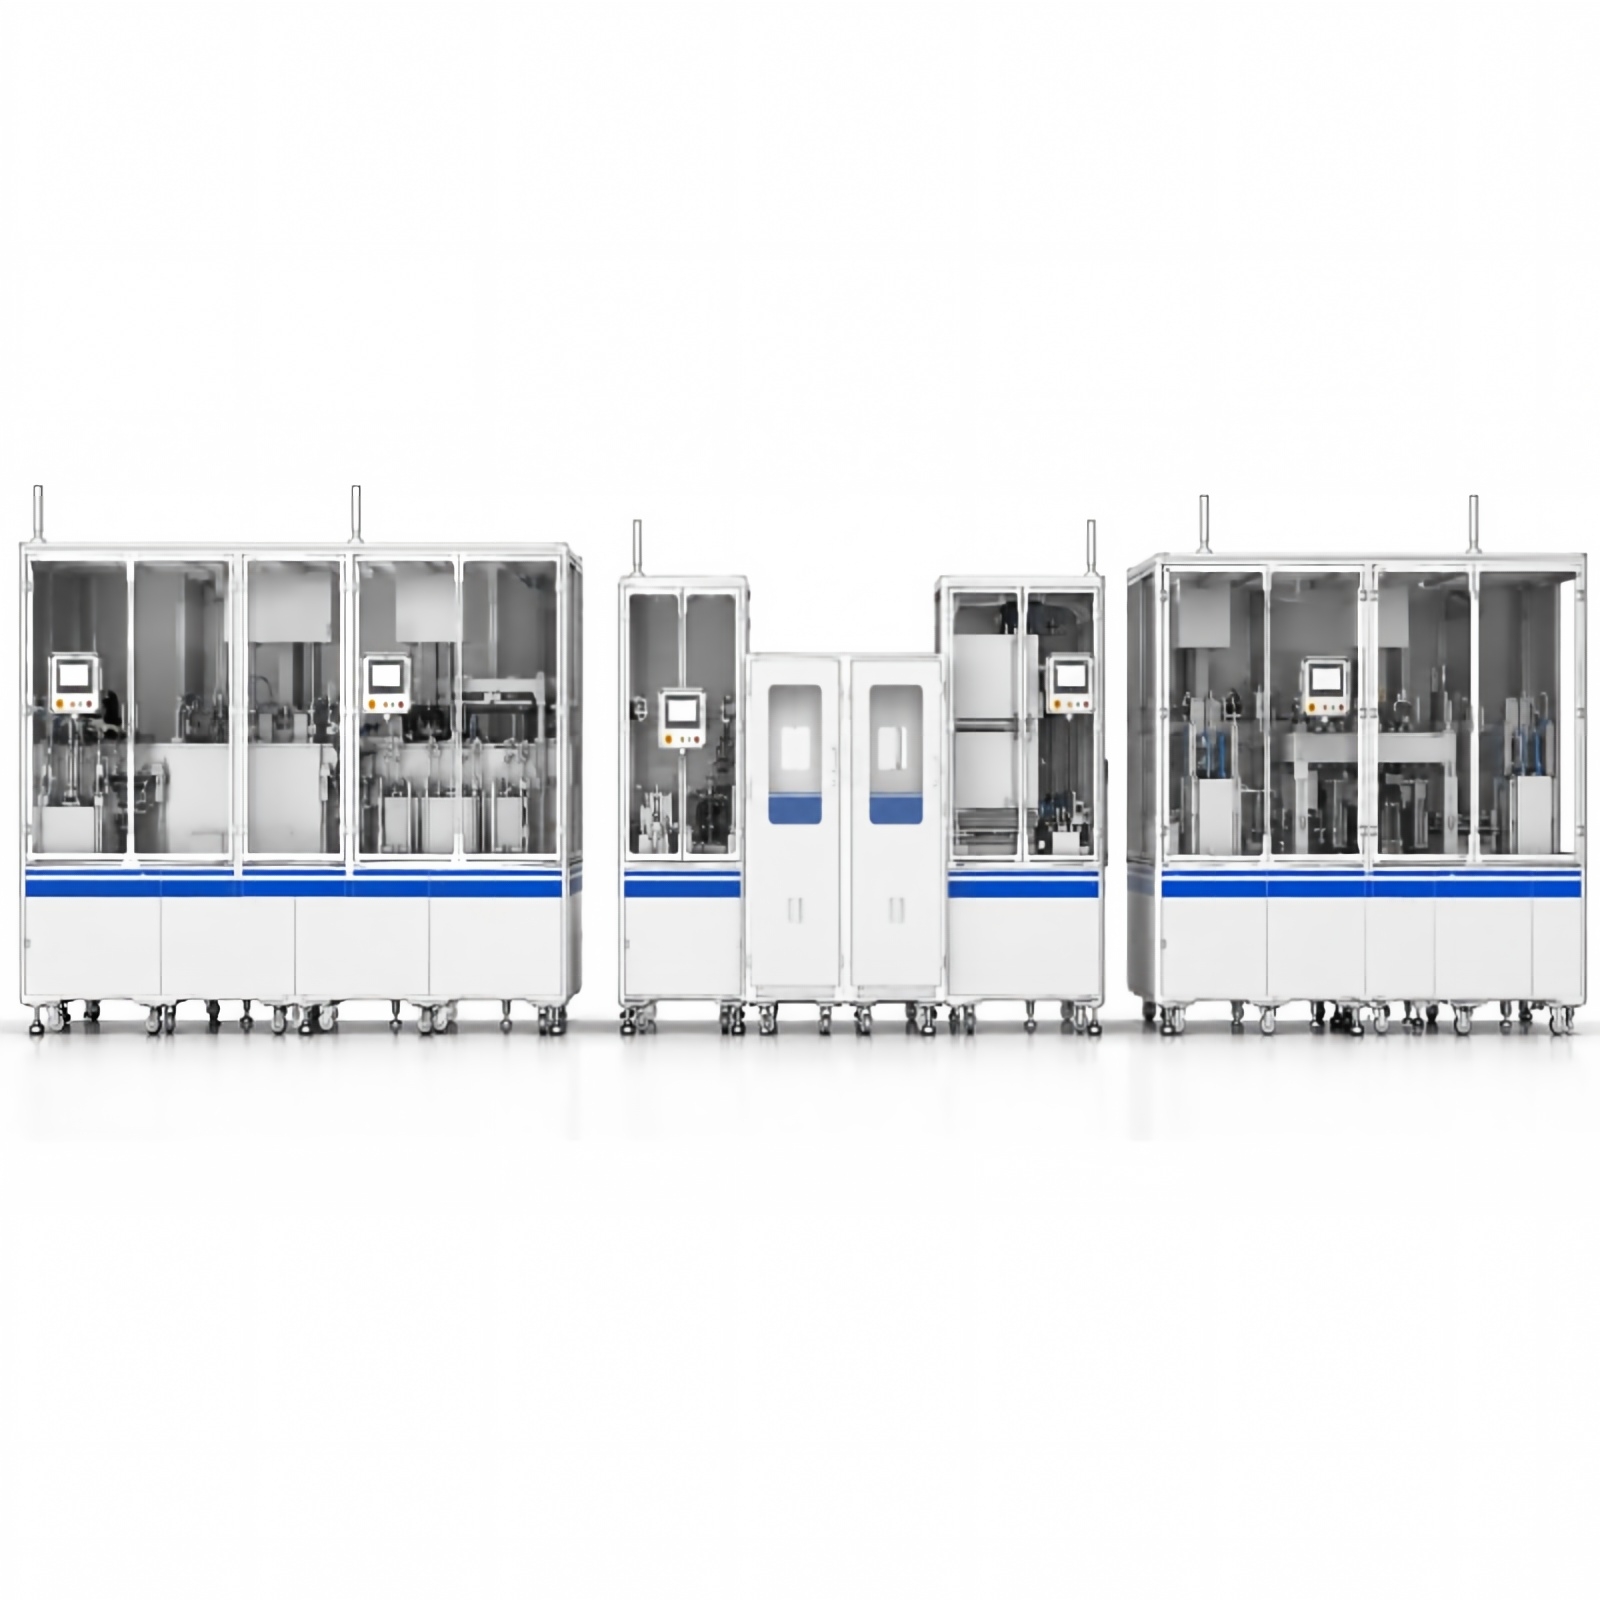
ออกแบบมาโดยเฉพาะสําหรับขั้วต่ออิเล็กทรอนิกส์สําหรับผู้บริโภคระดับสูง สายการชุบขั้วต่อแบบบูรณาการเต็มรูปแบบนี้ครอบคลุมขั้นตอนสําคัญทั้งก่อนและหลังการแปรรูป เช่น การโหลดแร็ค การปิดบัง การถอดกาว และการถอดวัสดุ มันมอบการทํางานอัตโนมัติเต็มรูปแบบ เพิ่มประสิทธิภาพและความสม่ําเสมอของผลิตภัณฑ์อย่างมาก พร้อมทั้งตอบสนองความต้องการการผลิตจํานวนมากที่เข้มงวดสําหรับการชุบขั้วต่อ PoP ระดับสูง
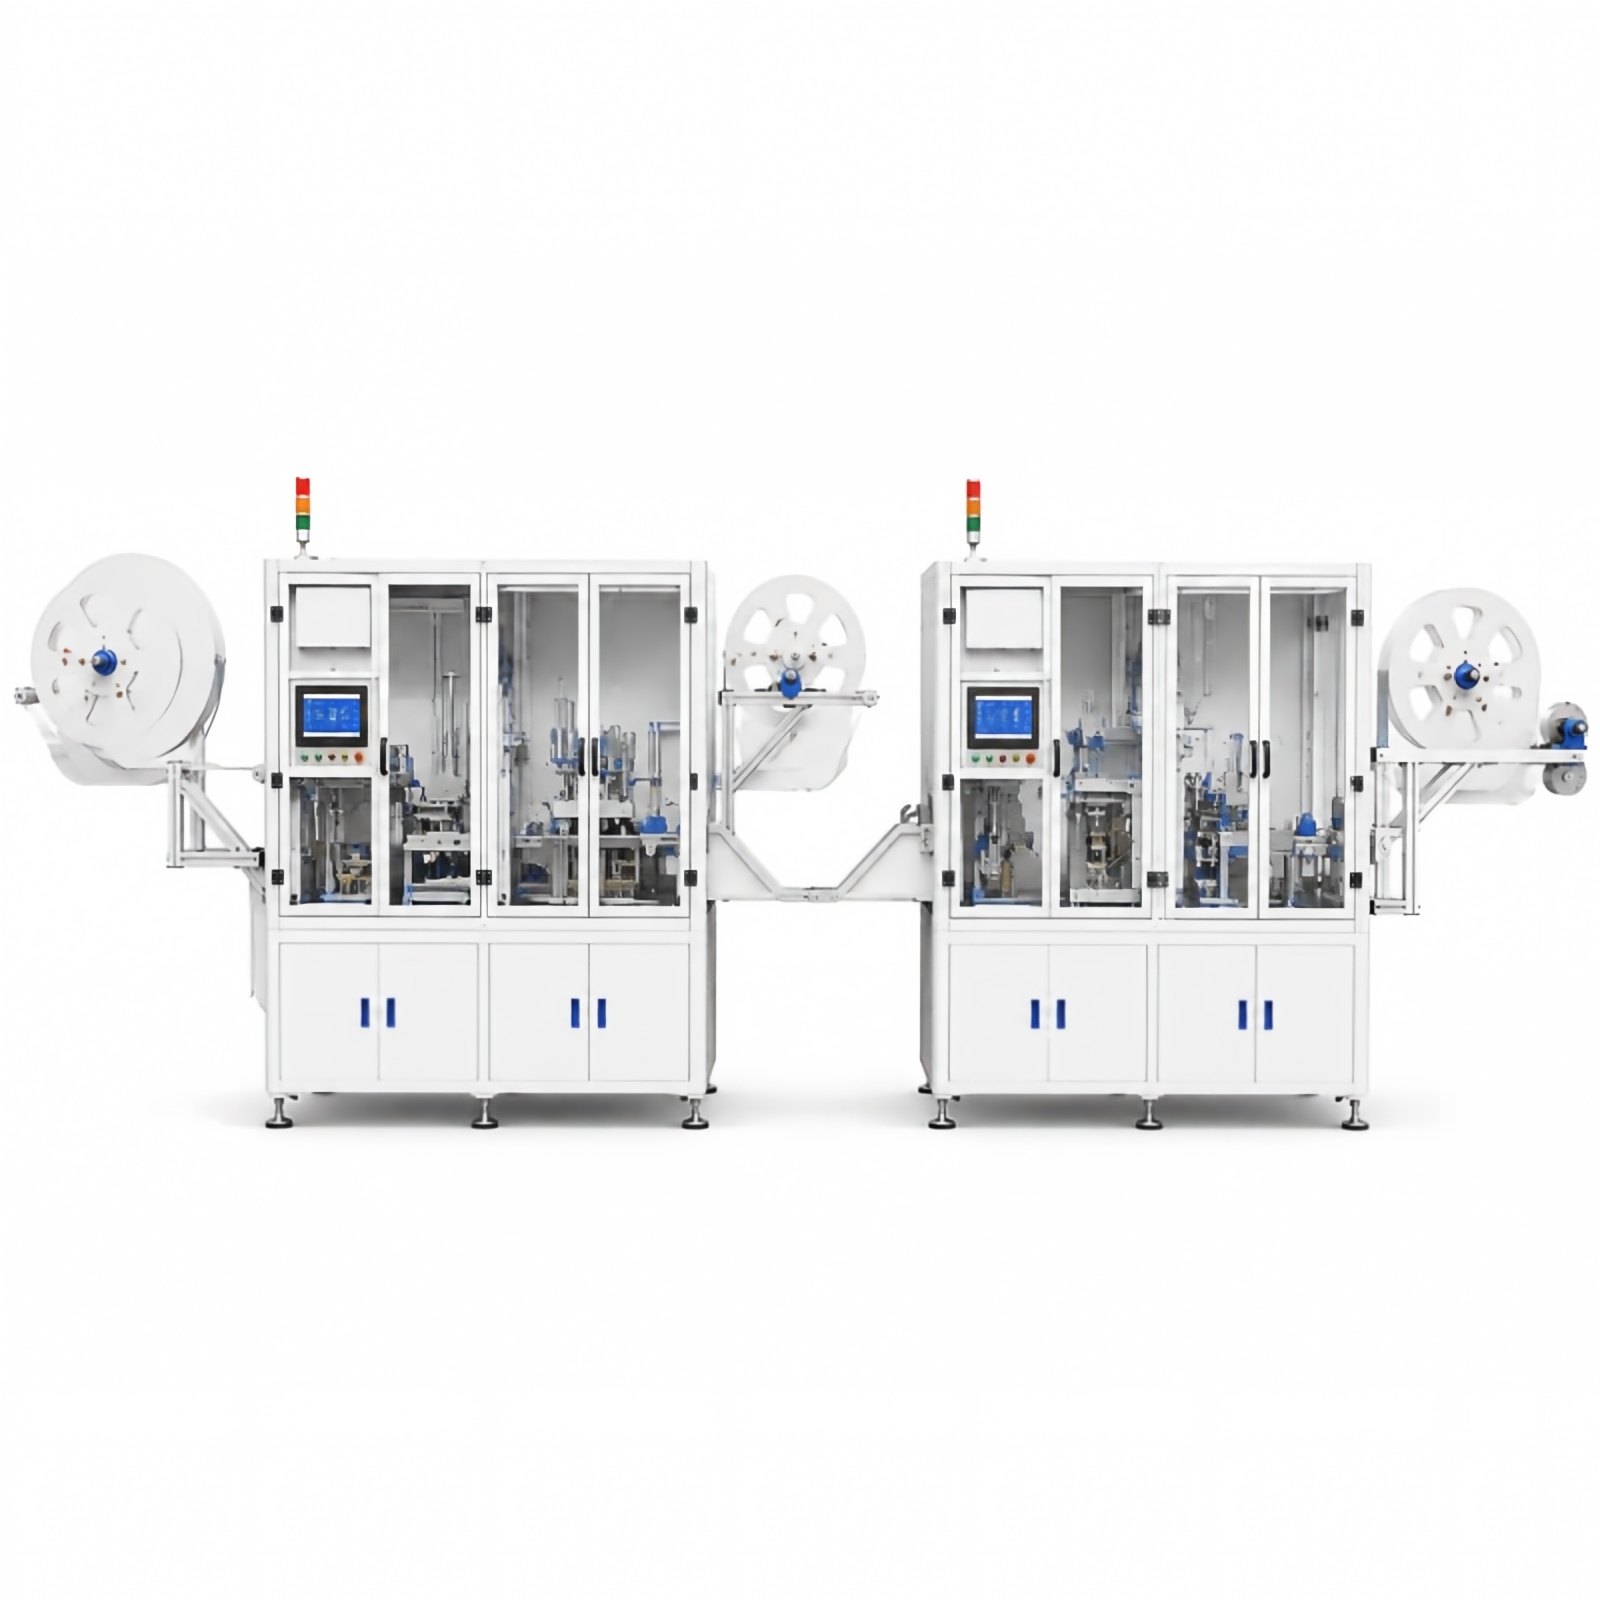
ออกแบบมาเพื่อทดแทนกระบวนการที่ซับซ้อนด้วยมือและขจัดความผันผวนของคุณภาพ สายการประกอบขั้วต่อนี้มอบโซลูชันอัตโนมัติเต็มรูปแบบสําหรับการประกอบ J271 ระบบนี้ช่วยอัตโนมัติในการประกอบแผ่นเหล็กกลางด้วย IM1 และ IM2 เพื่อให้การผสานรวมเป็นไปอย่างไร้รอยต่อ (เวิร์กโฟลว์: การโหลดแผ่นเหล็กกลางอัตโนมัติ→การขนถ่ายชิ้นเหล็กขนาดเล็ก→การประกอบ IM2 อัตโนมัติ →ประกอบชิ้นส่วนเหล็กขนาดเล็กอัตโนมัติ →ประกอบ IM1 อัตโนมัติ →ป้อนเทปพาสินค้าสําเร็จรูปเข้าสู่เครื่องเชื่อม EMI) ในฐานะเครื่องเชื่อมอัตโนมัติประสิทธิภาพสูง ยังช่วยอัตโนมัติในการประกอบและเชื่อมจุดของ EMI (เวิร์กโฟลว์: รับสินค้าสําเร็จรูปจากเครื่องประกอบอัตโนมัติ 3-in-1 →การตัดและจัดตําแหน่งและประกอบ EMI → การเชื่อมจุด EMI →การตัดและจัดตําแหน่ง & ประกอบ EMI ต่ํา →การเชื่อมจุด EMI ต่ํา → AOI →สินค้าชํารุดการปล่อย→ม้วนเทปพาสินค้าสําเร็จรูปเข้าไป)
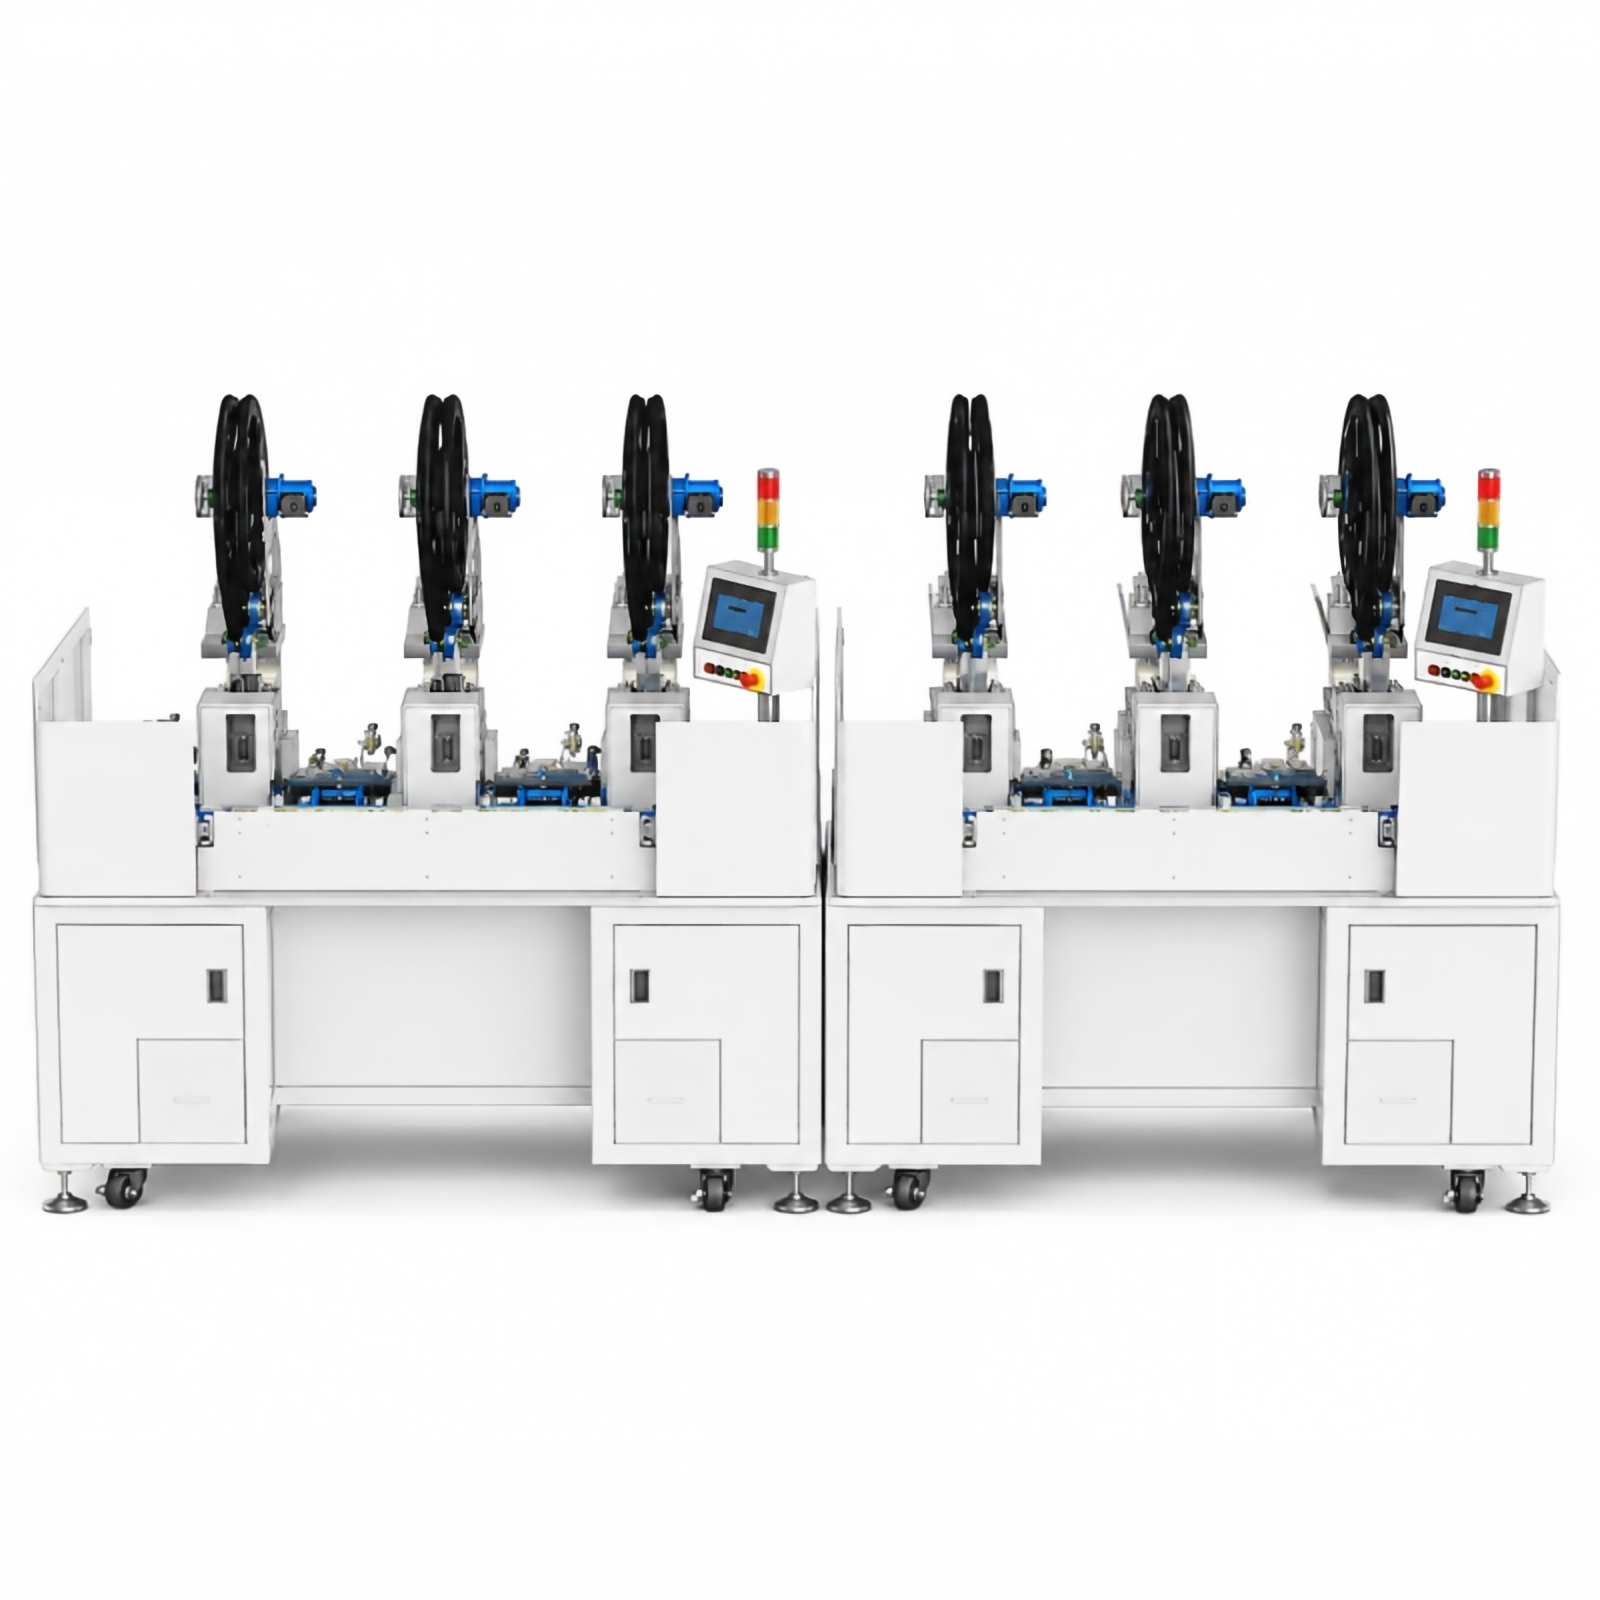
เพื่อแก้ไขปัญหาประสิทธิภาพและความไม่สม่ําเสมอของงานประกอบแบบแมนนวลแบบดั้งเดิม อุปกรณ์ประกอบกึ่งอัตโนมัตินี้จึงให้โซลูชันที่แม่นยําและอัตโนมัติสําหรับกระบวนการปลายทาง ในฐานะเครื่องแทรกเทอร์มินัลเฉพาะทาง รุ่นนี้มีฟังก์ชันการแทรกเทอร์มินัลด้านซ้ายขั้นสูง รวมถึงฟังก์ชันการตัดและแทรกเทอร์มินัล Detect1 ระบบนี้ใช้โมดูลรับวัสดุสําหรับป้อนวัสดุ และโมดูลรับและสวิงปลายทางสําหรับดึงทั้งปลายด้านซ้ายและปลาย Detect1 จากนั้น โมดูลแทรกขั้วต่อจะหยิบขั้วต่อออกจากขากรรไกรและใส่เข้าไปในตัวเครื่อง (HSG)

