
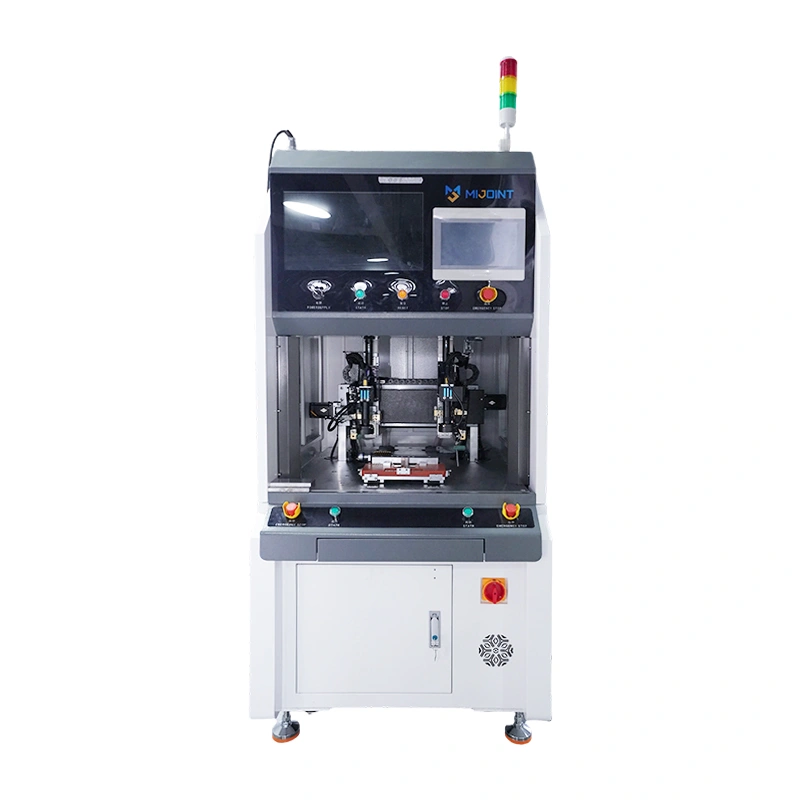
ในการผลิตอิเล็กทรอนิกส์ความเร็วสูง การเลือกสิ่งที่เหมาะสมเครื่องเชื่อมแบบความต้านทานสําหรับการประกอบตัวเชื่อมต่อเป็นสิ่งสําคัญในการขจัดคอขวดของการบัดกรีแบบดั้งเดิม เมื่อขั้วต่อหดตัวลงและความต้องการด้านประสิทธิภาพสําหรับเซิร์ฟเวอร์ AI โมดูล I/O ยานยนต์ และโทรคมนาคมความถี่สูงเพิ่มขึ้น ผู้ผลิตจึงต้องการโซลูชันไมโครเวลด์ที่แม่นยํา เชื่อถือได้ และขยายขนาดได้ คู่มือฉบับสมบูรณ์นี้จะสํารวจวิธีการเลือกระบบเชื่อมแบบความต้านทานที่เหมาะสมที่สุดเพื่อเพิ่มประสิทธิภาพความสมบูรณ์ของสัญญาณ ความแข็งแรงทางกล และประสิทธิภาพการผลิต
เครื่องเชื่อมแบบความต้านทานสําหรับการประกอบขั้วต่อคืออะไร?
Aเครื่องเชื่อมแบบความต้านทานสําหรับการประกอบตัวเชื่อมต่อเป็นระบบการผลิตที่มีความแม่นยําสูงซึ่งออกแบบมาเพื่อเชื่อมต่อสายไฟขนาดเล็ก สายคู่ความเร็วสูง (twinaxial cable) หรือสายไมโครโคแอกเชียลโดยตรงกับขั้วต่อและบัตรพาย แตกต่างจากระบบเชื่อมมาตรฐานที่ใช้ในอุตสาหกรรมหนัก การเชื่อมแบบต้านทานคอนเนคเตอร์ทํางานในระดับจุลภาค มันใช้ความร้อนเฉพาะจุดและแรงกลเพื่อสร้างพันธะสถานะของแข็งหรือฟิวชันระหว่างวัสดุที่บอบบาง เนื่องจากกระบวนการนี้ไม่เพิ่มโลหะผสมบัดกรีแปลกปลอม รอยต่อที่ได้จึงรักษาการนําไฟฟ้าบริสุทธิ์และอิมพีแดนซ์ต่ําของโลหะพื้นฐาน ซึ่งมีความสําคัญต่อการส่งสัญญาณความถี่สูงและแบนด์วิดท์สูง
เครื่องเชื่อมแบบต้านทานสมัยใหม่ผสานระบบควบคุมอิเล็กทรอนิกส์ขั้นสูงเพื่อควบคุมพลังงานการเชื่อมด้วยความแม่นยําสูงสุด ระบบประสิทธิภาพสูงใช้เทคโนโลยีการให้ความร้อนแบบพัลส์ ซึ่งแรงดันขาออก ความกว้างพัลส์ และแรงดันเชื่อมจะถูกควบคุมอย่างเข้มงวดผ่านระบบป้อนกลับแบบวงจรปิด เซ็นเซอร์วัดกระแสไฟฟ้าในตัวและกลไกตรวจจับแรงดันขั้นสูงช่วยตรวจสอบลักษณะทางกายภาพของแต่ละข้อต่อแบบเรียลไทม์ สิ่งนี้ช่วยให้กระแสไฟฟ้าถูกปล่อยออกมาเฉพาะภายใต้สภาวะโครงสร้างที่แม่นยําเท่านั้น ป้องกันข้อบกพร่องในระดับจุลภาค
เครื่องจักรเหล่านี้มีความเชี่ยวชาญสูงสําหรับการจัดการชิ้นงานที่บอบบางโดยไม่ทําให้พลาสติกรอบข้าง ตัวเชื่อมต่อคริสตัลเหลว (LCP) หรือฉนวนสายเคเบิลเสียหายจากความร้อน ระบบระดับท็อปสามารถเชื่อมลวดเคลือบอีนาเมลละเอียดพิเศษ ตัวนําไมโครโคแอกเชียล และขั้วต่อความแม่นยําที่มีเส้นผ่านศูนย์กลางหรือความหนาตั้งแต่ 0.02 มม. ถึง 0.30 มม. ได้โดยตรง ความสามารถนี้ทําให้มันขาดไม่ได้สําหรับการผลิตอินเตอร์คอนเนคชั่นความหนาแน่นสูงจํานวนมาก รวมถึงอินเทอร์เฟซ I/O ความเร็วสูง ขั้วต่อแบ็คเพลน และขั้วต่อเซ็นเซอร์รถยนต์รุ่นใหม่
ขั้วต่อและส่วนประกอบสายเคเบิลใดบ้างที่สามารถเชื่อมด้วยความต้านทานได้?
การเชื่อมแบบต้านทานมีความหลากหลายอย่างมาก แต่จะโดดเด่นจริง ๆ เมื่อใช้กับชิ้นส่วนที่มีความถี่สูงและความหนาแน่นสูงซึ่งไม่สามารถทนต่อความร้อนนานของการบัดกรีแบบดั้งเดิมได้ ในอิเล็กทรอนิกส์สมัยใหม่ กระบวนการนี้ถูกนํามาใช้กันอย่างแพร่หลายเพื่อเชื่อมสายโลหะผสมชุบทองแดง ทองเหลือง บรอนซ์ และเงินโดยตรงกับขั้วต่อที่ชุบทองหรือดีบุก เนื่องจากความร้อนจากการเชื่อมจะเข้มข้นที่ผิวสัมผัสเพียงเสี้ยววินาที ฉนวนรอบข้างและตัวเรือนพลาสติกจึงไม่เสียหายเลย
ส่วนประกอบและชุดประกอบที่พบบ่อยที่สุดที่ได้รับประโยชน์จากเทคโนโลยีนี้ ได้แก่:
- ชุดสายเคเบิลความเร็วสูง (DACs):สาย Direct Attach Copper (DAC) รวมถึงชุดสายเคเบิล OSFP, QSFP-DD, SFP-DD และ PCIe Gen 5/6 twinax ขนาด 400G/800G/1.6T การเชื่อมโดยตรงของตัวนํากับแผ่นพาย PCB ช่วยให้การสูญเสียการใส่และการสูญเสียการส่งกลับน้อยที่สุด
- ขั้วต่อแบบปั๊มประทับความแม่นยํา & ไมโครอินเตอร์คอนเนคท์:ขั้วต่อบอร์ดต่อบอร์ดแบบ fine-pitch, ขั้วต่อวงจรพิมพ์แบบยืดหยุ่น (FPC), หัวต่อไมโครพิน และบล็อกขั้วต่อความหนาแน่นสูง ซึ่งพื้นที่ทางกลมีจํากัดมาก
- สายไฟและเซ็นเซอร์สําหรับรถยนต์:ขั้วต่อ I/O ที่มีการสั่นสะเทือนสูง ขั้วต่อเรดาร์/เซ็นเซอร์ LiDAR ในรถยนต์ และการเชื่อมต่อสายไฟกับขั้วต่อสําหรับงานหนักที่ต้องการความเสถียรทางความร้อนและกลไกที่เหนือกว่าภายใต้สภาวะการใช้งานที่รุนแรง
ด้วยการใช้การเชื่อมโลหะกับโลหะโดยตรง ผู้ผลิตสามารถลดน้ําหนัก ความคับคั่ง และความต้านทานไฟฟ้าที่เพิ่มขึ้นจากโลหะผสมบัดกรี ผลลัพธ์คือการเชื่อมต่อที่มีอิมพีแดนซ์ต่ําและมีความน่าเชื่อถือสูง ซึ่งตรงตามมาตรฐานความสมบูรณ์ของสัญญาณที่เข้มงวดของศูนย์ข้อมูล AI และระบบความปลอดภัยยานยนต์
วิธีการทํางานของการเชื่อมด้วยความต้านทานในการผลิตขั้วต่อ
ฟิสิกส์พื้นฐานของการเชื่อมแบบต้านทานอาศัยกฎของจูล ซึ่งระบุว่าความร้อนที่เกิดขึ้นมีสัดส่วนโดยตรงกับกําลังสองของกระแสเชื่อม ความต้านทานไฟฟ้าของผิวสัมผัส และระยะเวลาของการไหลของกระแส ในการประกอบขั้วต่อ อิเล็กโทรดของเครื่องจะหนีบตัวนําสายเคเบิลและขั้วต่อเข้าด้วยกันภายใต้แรงกลที่แม่นยํา การหนีบนี้ช่วยเสถียรความต้านทานการสัมผัสที่ผิวสัมผัสและรับประกันเส้นทางไฟฟ้าที่สม่ําเสมอ
เมื่อถึงแรงหนีบที่ตั้งไว้ ตัวควบคุมของเครื่องจะปล่อยพัลส์ไฟฟ้ากระแสสูงและแรงดันต่ําผ่านอิเล็กโทรด เนื่องจากความต้านทานระหว่างสายไฟกับขั้วสูงกว่าความต้านทานของขั้วไฟฟ้าเองอย่างมาก ความร้อนเฉพาะที่จะถูกสร้างขึ้นทันทีที่จุดเชื่อมต่อ ความร้อนนี้จะทําให้โลหะข้างเคียงนุ่มหรือหลอมละลาย ขณะที่แรงต่อเนื่องของขั้วไฟฟ้าบีบวัสดุเข้าด้วยกันจนเกิดเป็นก้อนเชื่อมแบบสถานะของแข็ง
กระบวนการทั้งหมดเกิดขึ้นในเวลาเพียงไม่กี่มิลลิวินาที เวลารอบการทํางานที่รวดเร็วเป็นพิเศษนี้คือเคล็ดลับในการปกป้องตัวเชื่อมต่อที่ไวต่อความร้อน ความร้อนถูกสร้างและกระจายอย่างรวดเร็วจนไม่มีเวลาไหลลงสายไฟเพื่อละลายฉนวนหรือบิดตัวตัวเชื่อมต่อพลาสติก ผลลัพธ์คือรอยต่อที่สะอาด นําไฟฟ้าได้ดี โดยมีโซนความร้อน (HAZ) น้อยที่สุด รักษารูปทรงทางกายภาพที่แม่นยําเพื่อรักษาความต้านทานลักษณะเฉพาะ
พารามิเตอร์สําคัญที่มีผลต่อคุณภาพการเชื่อม
การบรรลุคุณภาพรอยเชื่อมที่สม่ําเสมอในการผลิตขั้วต่อความเร็วสูง จําเป็นต้องมีการควบคุมอย่างแม่นยําต่อพารามิเตอร์ทางกายภาพที่เชื่อมโยงกันหลายประการ:
- กระแสเชื่อมและแอมพลิจูดแรงดันไฟฟ้า:สําหรับการประกอบไมโครคอนเนคเตอร์ ต้องปรับแอมพลิจูดพัลส์เป็นขั้นตอนเล็ก ๆ โดยมักมีความละเอียดที่ละเอียดถึง 0.01 V ในช่วง 0.01 V ถึง 1.99 V ถ้าแรงดันไฟฟ้าต่ําเกินไปเล็กน้อย รอยต่อจะเกิดการยึดเกาะที่อ่อนแอ; ถ้าแรงดันสูงเกินไป จะทําให้เกิดการขับออกของวัสดุ เกิดประกายไฟ หรือการเสียรูปอย่างรุนแรงของขั้ว
- ความกว้างพัลส์เชื่อม (ระยะเวลา):สิ่งนี้กําหนดระยะเวลาที่พลังงานไฟฟ้าถูกใช้กับข้อต่อ ในงานสายลวดละเอียดและทวินากซ์ ค่านี้วัดเป็นมิลลิวินาที โดยปกติจะอยู่ระหว่าง 0 ถึง 29.9 มิลลิวินาที โดยมีความละเอียด 0.1 มิลลิวินาที เนื่องจากวัสดุชุบโลหะต่าง ๆ (เช่น ทองคํา ดีบุก หรือนิกเกิล) มีความนําความร้อนและจุดหลอมเหลวที่แตกต่างกัน ความกว้างของพัลส์จึงต้องปรับแต่งเพื่อให้แน่ใจว่าการชุบจะถูกแทนที่หรือหลอมละลายโดยไม่เผาไหม้โลหะฐานที่อยู่ข้างล่าง
- แรงอิเล็กโทรด (ความดัน):แรงดันทางกลที่เหมาะสมเป็นสิ่งสําคัญในการทะลุออกไซด์บนพื้นผิว ลดความหยาบของพื้นผิวในระดับจุลภาค และป้องกันช่องว่างอากาศที่ทําให้เกิดการอาร์คไฟฟ้า เครื่องเชื่อมความต้านทานขั้นสูงใช้เซ็นเซอร์วัดแรงดันความแม่นยําสูงเพื่อให้แน่ใจว่าพัลส์ไฟฟ้าจะถูกกระตุ้นเฉพาะเมื่อแรงกลอยู่ภายในหน้าต่างเป้าหมายเท่านั้น แรงที่สม่ําเสมอตลอดรอบการเชื่อมช่วยป้องกันการกระเซ็นและรับประกันความหนาของรอยเชื่อมที่สม่ําเสมอ
วิธีเลือกเครื่องเชื่อมแบบต้านทานที่เหมาะสม
เมื่อประเมินเครื่องเชื่อมแบบความต้านทานสําหรับการประกอบตัวเชื่อมต่อก้าวแรกของคุณต้องเป็นการวิเคราะห์ข้อกําหนดสายไฟและวัสดุ. หากการผลิตของคุณเกี่ยวข้องกับสายโคแอกเชียลละเอียดมาก (ถึง 44 AWG) หรือสายคู่ที่ต้องการการเชื่อมโดยตรงกับแผ่นพาย คุณจําเป็นต้องมีเครื่องเชื่อมลวดละเอียดเฉพาะทาง ตรวจสอบให้แน่ใจว่าระบบมีความสามารถในการควบคุมพลังงานและความร้อนแบบพัลส์ที่มีความแม่นยําสูง เพื่อจัดการกับโลหะผสมทองแดงที่บอบบางโดยไม่ทําให้สายไฟไหม้ทะลุ
ต่อไป ประเมินความต้องการพลังงานและการควบคุมของสภาพแวดล้อมการผลิตของคุณ เครื่องจักรที่เชื่อถือได้ควรมีแหล่งจ่ายไฟที่เสถียรและกําลังพัลส์เอาต์พุตสูงสุดที่แข็งแรง เพื่อให้สามารถรองรับความหนาของวัสดุที่หลากหลายได้ มองหาตัวควบคุมที่มีการป้อนกลับแบบวงจรปิด ซึ่งสามารถปรับแรงดันไฟฟ้าและกระแสแบบเรียลไทม์เพื่อรักษาพลังงานที่จ่ายออกมาให้คงที่ตั้งแต่รอยเชื่อมแรกจนถึงรอยเชื่อมที่ล้าน
เพื่อช่วยให้คุณประเมินความต้องการอุปกรณ์ ตารางด้านล่างแสดงข้อกําหนดทางเทคนิคมาตรฐานสําหรับระบบเชื่อมความต้านทานสถานีเดี่ยวกึ่งอัตโนมัติประสิทธิภาพสูงที่ออกแบบมาสําหรับขั้วต่อความแม่นยําและสายเคเบิลความเร็วสูง:
| ข้อมูลจําเพาะของอุปกรณ์ | รายละเอียดพารามิเตอร์ |
|---|---|
| กําลังพัลส์เอาต์พุตสูงสุด | 540 VA |
| ความกว้างพัลส์เชื่อม | 0–29.9 ms (ความละเอียด 0.1 ms) |
| แอมพลิจูดพัลส์หลัก | 0.01–1.99 V (ความละเอียด 0.01 V) |
| เส้นผ่านศูนย์กลางสายไฟ/ตัวนําที่เชื่อมได้ | Ø 0.02–0.30 มม. |
| โหมดควบคุม | เกียร์ธรรมดา / อัตโนมัติ |
| ขนาดสถานีเชื่อม | 90 x 90 มม. |
| วิธีการให้ความร้อน | การให้ความร้อนแบบพัลส์ |
| แหล่งจ่ายไฟ | AC 220 V |
| ขนาดอุปกรณ์ | ยาว 620 × กว้าง 600 × สูง 1,600 มม. (ไม่รวมจอภาพ) |
สุดท้าย พิจารณาขนาดทางกายภาพและความสามารถในการขยายตัวของอุปกรณ์ หากคุณใช้พื้นที่ผลิตแบบยืดหยุ่น การออกแบบแบบพื้นแบบสแตนด์อโลนจะได้เปรียบอย่างมาก สิ่งนี้ช่วยให้คุณสามารถนําเครื่องจักรมาใช้งานเป็นเวิร์กสเตชันแบบแมนนวลในตอนแรก และต่อมาจะรวมโมดูลเชื่อมเดียวกันเข้ากับสายการผลิตอัตโนมัติที่มีหลายสถานีเมื่อปริมาณการผลิตเพิ่มขึ้น
โซลูชันการเชื่อมแบบแมนนวล กึ่งอัตโนมัติ และอัตโนมัติเต็มรูปแบบ
การเลือกระดับอัตโนมัติที่เหมาะสมขึ้นอยู่กับปริมาณการผลิต ส่วนผสมของผลิตภัณฑ์ และต้นทุนแรงงานของคุณ
สถานีเชื่อมแบบแมนนวล
สถานีเชื่อมแบบแมนนวลมีประสิทธิภาพสูงสําหรับห้องปฏิบัติการวิจัยและพัฒนา การสร้างต้นแบบ และการประกอบขั้วต่อที่มีปริมาณน้อยและผสมกันสูง ช่วยให้ผู้ปฏิบัติงานสามารถจัดวางลวดที่ซับซ้อนภายใต้กล้องจุลทรรศน์ได้ด้วยตนเอง เหมาะสําหรับการประกอบที่ปรับแต่งสูงหรือจํานวนการผลิตต่ําที่เครื่องมืออัตโนมัติมีต้นทุนสูงเกินไป
โซลูชันกึ่งอัตโนมัติ
สําหรับสายการผลิตที่เติบโต โซลูชันกึ่งอัตโนมัติ เช่น เครื่องเชื่อมแบบต้านทานสถานีเดียว มอบสมดุลที่ยอดเยี่ยมระหว่างต้นทุนและประสิทธิภาพ ระบบเหล่านี้มีการออกแบบแบบพื้นที่กะทัดรัดพร้อมสถานีเชื่อมเฉพาะ (เช่น สถานีขนาด 90 x 90 มม.) ผู้ปฏิบัติงานจะโหลดขั้วต่อและสายไฟลงในอุปกรณ์ติดตั้งด้วยตนเอง และเครื่องจักรจะจัดการการหนีบ การตรวจจับแรงดัน การให้ความร้อนพัลส์อย่างแม่นยํา และการตรวจสอบกระแสแบบเรียลไทม์โดยอัตโนมัติ ช่วยลดข้อผิดพลาดของมนุษย์ได้อย่างมาก
กระบวนการทํางานทั่วไปสําหรับสถานีกึ่งอัตโนมัติจะดําเนินตามลําดับดังนี้:
การโหลดด้วยมือ→การหนีบเซ็นเซอร์อย่างแม่นยํา→การเชื่อมด้วยความร้อนพัลส์ →การตรวจสอบคุณภาพอัตโนมัติ
สายการประกอบอัตโนมัติเต็มรูปแบบ
สําหรับการผลิตอินเตอร์คอนเนคชั่นรุ่นใหม่ที่มีปริมาณมาก (เช่น OSFP หรือ CDFP สายเคเบิล) สายการประกอบอัตโนมัติเต็มรูปแบบถือเป็นมาตรฐานทองคํา ระบบขั้นสูงเหล่านี้รวมกระบวนการซับซ้อนหลายอย่างไว้ในกระบวนการต่อเนื่องเดียว พวกเขาป้อนวัตถุดิบ ทําการลอกด้วยเลเซอร์ จัดแนวด้วยวิสัยทัศน์ เชื่อมด้วยความต้านทานความแม่นยําสูง ตรวจสอบด้วยแสงอัตโนมัติ (AOI) และบรรจุผลิตภัณฑ์สําเร็จรูป ระดับอัตโนมัตินี้ช่วยลดการแทรกแซงของมนุษย์ ลดเวลารอบการทํางานลงเหลือ 0.8 ถึง 1.0 วินาทีต่อหน่วย และรับประกันความซ้ําซากอย่างไร้ที่ติ
การเปรียบเทียบระดับระบบอัตโนมัติ
เพื่อช่วยให้คุณกําหนดความเหมาะสมที่สุดสําหรับโรงงานผลิตของคุณ ตารางด้านล่างเปรียบเทียบลักษณะสําคัญของโซลูชันการเชื่อมแบบแมนนวล กึ่งอัตโนมัติ และอัตโนมัติเต็มรูปแบบสําหรับขั้วต่อและสายเคเบิลความเร็วสูง:
| คุณสมบัติ / เมตริก | สถานีเชื่อมแบบแมนนวล | โซลูชันกึ่งอัตโนมัติ | สายการประกอบอัตโนมัติเต็มรูปแบบ |
|---|---|---|---|
| ปริมาณการผลิต | ต่ํา (R&D, การสร้างต้นแบบ, การผลิตในปริมาณน้อย) | ระดับกลางถึงสูง (ขยายสายการผลิต) | ปริมาณสูงมาก (ผลิตจํานวนมาก) |
| เวลารอบเฉลี่ย | ช้า (ขึ้นอยู่กับทักษะของผู้ปฏิบัติงานอย่างมาก) | ระดับปานกลาง (รอบที่ควบคุมโดยเครื่องจักรอย่างสม่ําเสมอ) | รวดเร็วมาก (0.8 ถึง 1.0 วินาทีต่อหน่วย) |
| การมีส่วนร่วมของผู้ปฏิบัติงาน | สูง (จัดตําแหน่ง หนีบ และยิงด้วยมือ) | ระดับปานกลาง (การโหลดและขนถ่ายอุปกรณ์ด้วยมือ) | การทํางานแบบไม่ค่อยมีผู้ดูแล ป้อนวัสดุอัตโนมัติ |
| ความสม่ําเสมอของคุณภาพ | ตัวแปร (ขึ้นอยู่กับตัวดําเนินการ) | สูง (การหนีบอัตโนมัติและพารามิเตอร์พัลส์) | สูงมาก (มีคําแนะนําด้านการมองเห็นและ AOI 100%) |
| การตรวจสอบย้อนกลับ | จํากัด (บันทึกด้วยมือ) | ดี (ตรวจสอบกระแสไฟฟ้าแบบเรียลไทม์และเซ็นเซอร์) | ครบถ้วน (การบูรณาการ MES เต็มรูปแบบ, ข้อมูลร่วมแต่ละชิ้น) |
| การลงทุนเริ่มต้น | ต่ํา | ปานกลาง | สูง |
| การใช้งานที่เหมาะสมที่สุด | ต้นแบบสายเคเบิลความเร็วสูงแบบกําหนดเอง, ขั้วต่ออากาศยานปริมาณน้อย | ขั้วต่อเซ็นเซอร์ยานยนต์, ขั้วต่อ I/O ความแม่นยํา, บล็อกขั้วต่อขนาดกลาง | ชุดสายเคเบิล 800G/1.6T OSFP, QSFP-DD, PCIe Gen 5/6 DAC twinax |
ข้อบกพร่องและวิธีแก้ไขทั่วไปในการเชื่อม
แม้จะใช้เครื่องจักรคุณภาพสูง การลอยของกระบวนการก็อาจทําให้เกิดข้อบกพร่องได้หากไม่มีการตรวจสอบพารามิเตอร์ ตารางด้านล่างแสดงข้อบกพร่องที่พบบ่อยที่สุดในการเชื่อมขั้วต่อ สาเหตุหลัก และแนวทางแก้ไขที่แนะนํา:
| ข้อบกพร่องทั่วไป | สาเหตุรากฐาน | คําแนะนํา |
|---|---|---|
| การเชื่อมเสมือน / รอยต่ออ่อนแอ | ความร้อนต่ําหรือแรงดันอิเล็กโทรดไม่เพียงพอ | เพิ่มความกว้างของพัลส์หรือปรับแรงอิเล็กโทรดเพื่อทําลายออกไซด์บนพื้นผิว |
| การเผาทะลุ / การขาดของสายไฟ | ความหนาแน่นพลังงานสูงเกินไปหรือปลายอิเล็กโทรดจัดแนวผิดตําแหน่ง | ลดความกว้างของพัลส์ในขั้น 0.01 V; ตรวจสอบและจัดแนวปลายขั้วไฟฟ้าใหม่ |
| ประกายไฟ / การกระเซ็นของวัสดุ | ปลายขั้วไฟฟ้าที่ปนเปื้อนหรือการคายประจุก่อนกําหนด | ทําความสะอาดอิเล็กโทรดเป็นประจํา; ตรวจสอบเกณฑ์เซ็นเซอร์แรงดันก่อนยิง |
การเชื่อมเสมือนหรือรอยต่อที่อ่อนแอ
นี่เป็นปัญหาทั่วไปที่ตัวนําสายและขั้วต่อดูเหมือนจะเชื่อมติดกันแต่แยกจากกันภายใต้แรงกดทางกลน้อยมาก โดยปกติเกิดจากความร้อนที่ไม่เพียงพอหรือแรงดันอิเล็กโทรดต่ําที่ไม่สามารถทะลุออกไซด์บนพื้นผิวที่ขั้วที่ชุบได้ วิธีแก้คือเพิ่มความกว้างของพัลส์เล็กน้อยหรือปรับแรงอิเล็กโทรดเพื่อรักษาความต้านทานการสัมผัสให้คงที่
การเผาทะลุหรือการขาดของสายไฟ
สิ่งนี้เกิดขึ้นบ่อยเมื่อทํางานกับสายทวิแอกซ์หรือสายโคแอกเชียลขนาดเล็กที่มีขนาดต่ํากว่า 0.1 มม. สิ่งนี้เกิดขึ้นเมื่อความหนาแน่นพลังงานสูงเกินไป หรือปลายอิเล็กโทรดจัดตําแหน่งผิดตําแหน่ง ทําให้ความร้อนรวมตัวกันในบริเวณเล็ก ๆ เพื่อแก้ไข คุณต้องลดแอมพลิจูดพัลส์หลักโดยใช้การปรับความละเอียด (เช่น 0.01 V ขั้น) และตรวจสอบปลายขั้วไฟฟ้าว่ามีการสึกหรอหรือการจัดแนวผิดปกติหรือไม่
ประกายไฟหรือวัสดุกระเซ็น
ข้อบกพร่องนี้อาจทําให้ชิ้นส่วนขั้วต่อที่บอบบางเสียหาย ละลายตัวเรือนพลาสติกข้างเคียง และปนเปื้อนบริเวณเชื่อม โดยปกติจะเกิดการปล่อยกระแสไฟฟ้าก่อนที่อิเล็กโทรดจะหนีบชิ้นงานอย่างสมบูรณ์ หรือโดยปลายอิเล็กโทรดที่ถูกออกซิไดซ์ การติดตั้งเครื่องจักรที่มีเซ็นเซอร์วัดแรงดันในตัวช่วยป้องกันไม่ให้ระบบทํางานก่อนเวลาอันควร ในขณะที่การจัดระเบียบการทําความสะอาดและแต่งแผลอิเล็กโทรดอย่างสม่ําเสมอจะช่วยให้พื้นผิวสัมผัสสะอาดและสมบูรณ์แบบ
การตรวจสอบการเชื่อมและการตรวจสอบคุณภาพ
ในอุตสาหกรรมสําคัญ เช่น การผลิตยานยนต์และโครงสร้างพื้นฐานเซิร์ฟเวอร์ AI ข้อต่อที่ล้มเหลวเพียงจุดเดียวอาจนําไปสู่การหยุดทํางานของระบบอย่างรุนแรงหรือสัญญาณเสื่อมสภาพ ดังนั้น การพึ่งพาการทดสอบทําลายหลังเชื่อมจึงไม่เพียงพออีกต่อไป ระบบเชื่อมความต้านทานประสิทธิภาพสูงประกอบด้วยการผสานการตรวจสอบไฟฟ้าแบบเรียลไทม์ผ่านเซ็นเซอร์วัดกระแสและแรงดันไฟฟ้าในตัว เซ็นเซอร์เหล่านี้จะจับกราฟพลังงานไดนามิกของรอยเชื่อมแต่ละชิ้น เปรียบเทียบกับ "โปรไฟล์ทองคํา" ที่ตั้งโปรแกรมไว้ล่วงหน้า และแจ้งเตือนความเบี่ยงเบนทันที
เพื่อเสริมการตรวจสอบไฟฟ้า สายการผลิตความเร็วสูงจะผสานรวมระบบตรวจสอบด้วยสายตาอัตโนมัติ. โดยใช้กล้องความละเอียดสูงทั้งแบบ 2D หรือ 3D ระบบเหล่านี้จะตรวจสอบรูปทรงทางกายภาพของรอยเชื่อมทันทีหลังจากรอบการทํางาน พวกเขาจะตรวจสอบตําแหน่งสายไฟที่ถูกต้องบนขั้วต่อหรือแผ่นพาย ตรวจสอบการเสียรูปเกิน และวัดความสูงของการเชื่อมเพื่อให้แน่ใจว่ารอยต่อตรงตามข้อกําหนดด้านขนาดที่เข้มงวดก่อนที่ชิ้นส่วนจะย้ายไปยังสถานีถัดไป
เพื่อให้เกิดการผลิตอัจฉริยะอย่างแท้จริง เครื่องมือตรวจสอบเหล่านี้ต้องเชื่อมต่อโดยตรงกับระบบการดําเนินงานการผลิต (MES) ของคุณ โดยการผสานข้อมูลเซ็นเซอร์และผลการตรวจสอบด้วยสายตาของเครื่องเชื่อมเข้ากับ MES คุณจะสร้างวงจรการติดตามคุณภาพที่สมบูรณ์และขับเคลื่อนด้วยข้อมูล ขั้วต่อความเร็วสูงทุกตัวที่ผลิตจะมีโปรไฟล์ติดตามเฉพาะตัว ซึ่งประกอบด้วยแรงดันไฟฟ้าเชื่อมที่แม่นยํา ระยะเวลาของพัลส์ กราฟความดัน และภาพตรวจสอบด้วยสายตา เพื่อให้ลูกค้าของคุณมั่นใจในความน่าเชื่อถือและความสมบูรณ์ของสัญญาณของผลิตภัณฑ์
ทําไมต้องเลือก Mijoint สําหรับระบบเชื่อมความต้านทานของตัวเชื่อมต่อ
เมื่อพูดถึงการประกอบขั้วต่อที่มีความแม่นยําสูงไมจอยน์โดดเด่นในฐานะพันธมิตรด้านระบบอัตโนมัติเชิงกลยุทธ์ชั้นนําของโลก Mijoint ก่อตั้งขึ้นในปี 2018 ที่ทะเลสาบซงซาน เมืองตงกวน โดยเชี่ยวชาญด้านโซลูชันระบบอัตโนมัติที่ปรับแต่งได้สําหรับสายเคเบิลความเร็วสูง ขั้วต่อ และการตรวจสอบด้วยวิสัยทัศน์ 2D/3D ความเชี่ยวชาญด้านวิศวกรรมของเราในด้านการเชื่อมด้วยความต้านทาน การเชื่อมเลเซอร์ และการประกอบที่มีความแม่นยําสูง ช่วยให้เราสามารถให้บริการผู้นําระดับโลกในด้านเซิร์ฟเวอร์ AI ศูนย์ข้อมูล การผลิตยานยนต์ และระบบอัตโนมัติในอุตสาหกรรม
การเลือก Mijoint หมายถึงการร่วมมือกับบริษัทวิจัยและพัฒนาชั้นนํา ทีมของเราประกอบด้วยวิศวกรที่ทุ่มเทมากกว่า 200 คน—42% ในจํานวนนี้มีตําแหน่งวิศวกรอาวุโส—นําโดยผู้มีประสบการณ์ในอุตสาหกรรมที่มีประสบการณ์เฉลี่ย 15 ปี เรามีเทคโนโลยีล้ําสมัยที่ให้ความแม่นยําในการประกอบระดับ Apple สูงสุดถึง 0.01 มม. และเวลารอบที่รวดเร็วมากเพียง 0.8 ถึง 1.0 วินาทีต่อชิ้น เครื่องเชื่อมความต้านทานกึ่งอัตโนมัติแบบสถานีเดียวของเราถูกออกแบบมาด้วยระบบตรวจจับแรงดันขั้นสูง เซ็นเซอร์วัดกระแสในตัว และการควบคุมพลังงานที่แม่นยําสูง เพื่อรับประกันการนําไฟฟ้าและความแข็งแรงทางกลที่ไร้ที่ติ
ที่ Mijoint เราเข้าใจว่าความเร็วในการผลิตและเวลาทํางานเป็นสิ่งสําคัญต่อผลประกอบการของคุณ ด้วยโรงงานขนาด 45,000 ตารางเมตรที่ทันสมัย เราสามารถส่งมอบสายการผลิตซ้ําได้ภายใน 45 วัน และสายการผลิตที่พัฒนาขึ้นเฉพาะภายใน 75 วัน นอกจากนี้ เครือข่ายบริการทั่วโลกของเราครอบคลุมมาเลเซีย เวียดนาม ไทย และเม็กซิโก โดยมีข้อตกลงระดับการให้บริการที่เข้มงวด: รับประกันการตอบสนองระยะไกล 30 นาที การส่งช่างไปปฏิบัติงาน 2 ชั่วโมง และช่างเทคนิคมาถึงหน้างาน 24 ชั่วโมง เพื่อให้การผลิตของคุณดําเนินไปอย่างราบรื่น
บทสรุป
การเลือกเครื่องเชื่อมแบบต้านทานที่เหมาะสมเป็นการตัดสินใจที่สําคัญซึ่งส่งผลโดยตรงต่อประสิทธิภาพทางไฟฟ้า ความสมบูรณ์ทางกล และอัตราการไหลโดยรวมของสายการประกอบตัวเชื่อมต่อของคุณ โดยการประเมินเส้นผ่านศูนย์กลางของลวด การชุบวัสดุ และความต้องการพลังงานอย่างละเอียด คุณสามารถเลือกระบบที่ให้การควบคุมพลังงานและความมั่นคงทางกลที่แม่นยําตามที่กระบวนการของคุณต้องการ
การเปลี่ยนจากการบัดกรีด้วยมือไปสู่การเชื่อมด้วยความต้านทานความแม่นยําไม่เพียงแต่ขจัดข้อบกพร่องทั่วไป เช่น รอยต่อเย็นและความเสียหายจากความร้อน แต่ยังช่วยเสริมศักยภาพการผลิตของคุณในอนาคต ไม่ว่าคุณจะต้องการเครื่องจักรกึ่งอัตโนมัติแบบสแตนด์อโลนที่ยืดหยุ่นสําหรับเทอร์มินัลความแม่นยํา หรือสายการประกอบอัตโนมัติความเร็วสูงแบบบูรณาการเต็มรูปแบบสําหรับสาย TWINAX OSFP/QSFP-DD ขนาด 800G การร่วมมือกับผู้นําในอุตสาหกรรมอย่าง Mijoint จะช่วยให้กระบวนการผลิตของคุณยังคงมีประสิทธิภาพสูง แม่นยํา และสามารถติดตามได้อย่างเต็มที่



