เมื่อเกิดปัญหาคุณภาพ — การส่งคืนภาคสนาม การร้องเรียนจากลูกค้า หรือการตรวจสอบ — คําถามแรกที่ผู้ผลิตทุกรายต้องเผชิญคือ: หน่วยใดได้รับผลกระทบ และเกิดอะไรขึ้นกับหน่วยเหล่านั้นในระหว่างการผลิต? ถ้าคําถามนั้นใช้เวลาหลายวันกว่าจะตอบได้ หรือไม่สามารถตอบได้เลย ต้นทุนของข้อบกพร่องเดิมจะเพิ่มขึ้น การติดตามการผลิตสําหรับสายการประกอบอัตโนมัติคือการควบคุมการบันทึกข้อมูลทีละหน่วย เพื่อตอบสนองภายในไม่กี่นาที คู่มือนี้อธิบายว่าการติดตามย้อนกลับหมายถึงอะไรในทางปฏิบัติ ปัญหาที่แก้ไข โครงสร้างของโมเดลข้อมูลการติดตามย้อนกลับ เทคโนโลยีที่สนับสนุนที่เกี่ยวข้อง และวิธีการสร้างการติดตามคุณภาพแบบครบวงจรบนสายการประกอบอัตโนมัติ
การติดตามย้อนกลับการผลิตคืออะไร?
การติดตามย้อนกลับการผลิตคือความสามารถในการสร้างประวัติทั้งหมดของผลิตภัณฑ์แต่ละชิ้นขึ้นมาใหม่: ส่วนประกอบและวัสดุใดถูกนําไปใช้ เครื่องจักรและสถานีใดที่ประมวลผล พารามิเตอร์กระบวนการใดถูกนํามาใช้ และผลการตรวจสอบใดที่บันทึกไว้ — ทั้งหมดนี้เชื่อมโยงกับเอกลักษณ์เฉพาะของหน่วยนั้น
ในสายการประกอบอัตโนมัติ การติดตามย้อนกลับไม่ใช่กิจกรรมแยกต่างหากที่ผูกติดกับการผลิต อุปกรณ์นี้สร้างข้อมูลที่จําเป็นส่วนใหญ่จากผลพลอยได้จากการทํางาน เช่น ข้อมูลวงจร PLC, พารามิเตอร์กระบวนการ, ผลการตรวจสอบด้วยสายตา, การวัดผลการทดสอบ การติดตามย้อนกลับคือการเก็บข้อมูลนั้นต่อหน่วย เชื่อมโยงกับตัวระบุหน่วย และจัดเก็บในรูปแบบที่สามารถเรียกคืนได้ — โดยทั่วไปคือ MES หรือแพลตฟอร์มข้อมูลที่เทียบเท่า หากทําได้ดี การติดตามย้อนกลับจะเปลี่ยนสายการผลิตจากเครื่องจักรที่ผลิตสินค้าให้กลายเป็นระบบที่บันทึกข้อมูลสินค้าโดยอัตโนมัติโดยไม่ต้องเพิ่มแรงงาน
จุดเจ็บปวด: ไม่มีการติดตามสาเหตุหลัก, ขอบเขตการเรียกคืนกว้างเกินไป, และความล้มเหลวในการตรวจสอบลูกค้า
เหตุผลในการติดตามอาคารจะชัดเจนที่สุดเมื่อดูถึงความล้มเหลวสามประการที่ผู้ผลิตที่ไม่มีระบบนี้ประสบซ้ําแล้วซ้ําเล่า
ไม่มีการติดตามสาเหตุหลัก
เมื่อพบหน่วยที่มีข้อบกพร่อง งานแรกคือการเข้าใจว่าเกิดอะไรขึ้น: สถานีไหน ตําแหน่งไหน พารามิเตอร์ใด และชุดวัสดุที่เข้ามา หากไม่มีบันทึกต่อหน่วย การสืบสวนนี้จึงขึ้นอยู่กับหน่วยความจําของผู้ปฏิบัติงานและการคาดเดาในระดับชุดงาน สาเหตุที่สงสัยไม่สามารถยืนยันหรือกําจัดได้ ดังนั้นการแก้ไขจึงมุ่งเป้าไปที่เป้าหมายกว้าง ๆ และรูปแบบความล้มเหลวเดิมจะเกิดซ้ํา การขาดการติดตามสาเหตุรากฐานคือสิ่งที่ทําให้ข้อบกพร่องที่เกิดขึ้นเพียงครั้งเดียวกลายเป็นข้อบกพร่องซ้ํา ๆ
เรียกคืนขอบเขตกว้างเกินไป
เมื่อปัญหาไม่สามารถจํากัดเฉพาะหน่วยเฉพาะได้ วิธีเดียวที่ปลอดภัยคือการกักกันทุกอย่างที่อาจได้รับผลกระทบ ถ้าคุณรู้แค่ว่าข้อบกพร่องที่สงสัยเกิดขึ้น "ในช่วงสัปดาห์ของการผลิต" ทุกหน่วยในสัปดาห์นั้นก็เป็นเครื่องที่น่าสงสัย — ไม่ว่าจะสร้างบนเครื่องจักรเดียวกัน วัสดุล็อตเดียวกัน หรือในกะเดียวกัน การกักเก็บอย่างกว้างขวางหมายถึงการละทิ้งสินค้าที่ดี รบกวนตารางการจัดส่ง และรับภาระค่าใช้จ่ายสําหรับข้อบกพร่องที่อาจไม่มีในหน่วยเก็บรักษา การติดตามย้อนกลับอย่างแม่นยําจะจํากัดขอบเขตให้เฉพาะหน่วยที่มีลักษณะต้องสงสัยเหมือนกัน
ความล้มเหลวในการตรวจสอบลูกค้า
ในห่วงโซ่อุปทานอิเล็กทรอนิกส์และการเชื่อมต่อ ลูกค้าจะตรวจสอบระบบคุณภาพของซัพพลายเออร์มากขึ้น และการตรวจสอบย้อนกลับเป็นหนึ่งในสิ่งแรกที่พวกเขาตรวจสอบ ซัพพลายเออร์ที่ไม่สามารถแสดงบันทึกระดับหน่วย — การระบุตัวตน ข้อมูลกระบวนการ ผลการตรวจสอบ และการเชื่อมโยง — จะก่อให้เกิดความเสี่ยงเชิงระบบไม่ว่าจะมีตัวชี้วัดคุณภาพในปัจจุบันดีเพียงใด การตรวจสอบที่ล้มเหลวจะทําให้การรับรองล่าช้า ก่อให้เกิดการตรวจสอบที่เข้มงวด และในการเสนอราคาที่แข่งขันกันอาจมีมูลค่าสูงกว่าราคาที่ได้มา
แบบจําลองข้อมูลการติดตามย้อนกลับ: ส่วนประกอบ กระบวนการ และข้อมูลการตรวจสอบ
การติดตามย้อนกลับในทางปฏิบัติถูกสร้างขึ้นจากสามหมวดหมู่ข้อมูล ซึ่งทั้งหมดถูกกําหนดให้เป็นรหัสหน่วยเฉพาะ:
- ข้อมูลส่วนประกอบสิ่งที่ใส่เข้าไปในหน่วย: หมายเลขล็อตวัสดุ ชุดชิ้นส่วน รหัสผู้จัดหา และวันที่ได้รับสินค้า นี่คือมิติที่ทําให้การกักเก็บแม่นยํา — หากระบุล็อตวัตถุดิบที่น่าสงสัยได้ การติดตามย้อนกลับจะบอกได้อย่างชัดเจนว่าหน่วยสําเร็จรูปใดใช้ล็อตนั้น
- ประมวลผลข้อมูลสิ่งที่ทํากับเครื่อง: ผ่านสถานีใด, ลําดับใด, พารามิเตอร์กระบวนการใด — เช่น การตั้งค่าการลอกด้วยเลเซอร์, โปรไฟล์อุณหภูมิและความดันสําหรับการบัดกรี และขนาดการขึ้นรูปที่บันทึกในแต่ละขั้นตอน
- ข้อมูลการตรวจสอบสิ่งที่ได้รับการตรวจสอบเกี่ยวกับเครื่องนี้: ผลการตรวจสอบด้วยสายตา, ค่าทดสอบไฟฟ้า เช่น การวัดความต้านทานสัมผัส และผลการตรวจสอบขั้นสุดท้าย ซึ่งแต่ละค่าเชื่อมโยงกับสถานีและเวลาที่ทําการตรวจ
รหัสหน่วยคือเธรดที่เชื่อมโยงทั้งสามเข้าด้วยกัน มันอาจเป็นบาร์โค้ด รหัสเมทริกซ์ข้อมูล แท็ก RFID หรือหมายเลขซีเรียลที่กําหนดไว้ตอนเข้าแถว และสามารถพกติดตัวไปทุกสถานีได้ — ทั้งทางกายภาพและตรรกะ — การตัดสินใจออกแบบไม่ใช่เรื่องง่าย: ตัวระบุต้องผ่านทุกกระบวนการที่ผลิตภัณฑ์ผ่าน มิฉะนั้นห่วงโซ่บันทึกจะขาดตรงจุดที่ต้องการมากที่สุด
การตรวจสอบย้อนกลับทํางานอย่างไรในสายการประกอบอัตโนมัติ
บนสายงานอัตโนมัติที่ออกแบบมาอย่างดี กระบวนการติดตามย้อนกลับจะเป็นดังนี้: หน่วยจะได้รับรหัสประจําตัวเมื่อโหลด; เมื่อเคลื่อนที่ผ่านแต่ละสถานี PLC หรือระบบควบคุมของสถานีจะอ่านตัวระบุ ดําเนินการกระบวนการ และเขียนบันทึกกระบวนการกลับไปยังตัวระบุนั้น; สถานีตรวจสอบ — ระบบวิสัยทัศน์และอุปกรณ์ทดสอบ — จะแนบผลลัพธ์ในลักษณะเดียวกัน; และระเบียนที่สะสมจะถูกส่งต่อไปยัง MES หรือแพลตฟอร์มข้อมูลผ่านอินเทอร์เฟซข้อมูลมาตรฐาน
ระบบอัตโนมัติคือสิ่งที่ทําให้สิ่งนี้เป็นไปได้ทางเศรษฐกิจ สายการผลิตแบบแมนนวลสามารถเก็บข้อมูลบางส่วนด้วยมือได้ แต่การเก็บข้อมูลแข่งขันกับการผลิตเพื่อแย่งเวลาของผู้ปฏิบัติงาน และบันทึกที่กรอกด้วยมือจะช้า ไม่ครบถ้วน และมีโอกาสเกิดข้อผิดพลาดในสายการผลิตอัตโนมัติ ข้อมูลส่วนใหญ่สามารถถูกเก็บรวบรวมเป็นส่วนหนึ่งของกระบวนการผลิต: เครื่องจักรควบคุมพารามิเตอร์และประเมินผลลัพธ์อยู่แล้ว ดังนั้นการบันทึกข้อมูลจึงสามารถรวมกันได้โดยมีผลกระทบต่อเวลารอบงานน้อยที่สุดนี่คือเหตุผลที่ความสมบูรณ์ในการติดตามย้อนกลับมักติดตามความสมบูรณ์ของระบบอัตโนมัติ และทําไมการเลือกอุปกรณ์จึงควรพิจารณาความสามารถของข้อมูลเป็นข้อกําหนดชั้นหนึ่ง ไม่ใช่แค่เรื่องรอง
รายละเอียดการออกแบบสองประการจะกําหนดว่ากระบวนการนี้จะใช้ได้จริงหรือไม่ อันดับแรก รหัสระบุต้องถูกติดตั้งตั้งแต่เนิ่นๆ บนสายการผลิตและต้องผ่านกระบวนการถัดไปทุกครั้ง — รหัสที่อ่านไม่ออกหลังจากบัดกรีหรือจัดการจะทําให้โซ่ขาดในจุดที่บันทึกมีความสําคัญมากที่สุด ประการที่สอง แต่ละสถานีควรถูกปฏิบัติเหมือนผู้ผลิตข้อมูลที่มีสัญญากําหนดไว้: สถานีจะอ่านตัวระบุ เขียนบันทึก และยืนยันการเขียน เมื่อบันทึกของสถานีไม่สามารถอัปโหลดได้ สายสัญญาณควรแจ้งช่องว่างทันที เพราะช่องว่างในห่วงโซ่บันทึกที่ค้นพบระหว่างเหตุการณ์คุณภาพนั้นเป็นช่องว่างที่ค้นพบช้าเกินไป
เทคโนโลยีที่รองรับ: บาร์โค้ด, RFID, ข้อมูล PLC และ MES
มีเทคโนโลยีหลายอย่างที่ร่วมมือกันเพื่อให้การติดตามย้อนกลับในระดับหน่วยทํางานได้:
- การทําเครื่องหมายด้วยเลเซอร์และบาร์โค้ด / รหัสเมทริกซ์ข้อมูลรหัสประจําตัวถาวรที่อ่านได้ด้วยเครื่อง ซึ่งถูกนําไปใช้โดยตรงกับผลิตภัณฑ์หรือตัวพาหะของมัน การทําเครื่องหมายด้วยเลเซอร์มีความทนทานเป็นพิเศษเพราะสามารถใช้งานได้หลังจากใช้งานในภายหลัง และในอุปกรณ์ประกอบบางประเภทจะถูกนําไปใช้โดยอัตโนมัติเป็นส่วนหนึ่งของกระบวนการ — เช่น การทําเครื่องหมายด้วยเลเซอร์สองมิติระหว่างการประกอบ เพื่อให้แต่ละหน่วยมีเอกลักษณ์ของตัวเองผ่านสถานีที่เหลือ
- RFIDใช้ในกรณีที่ต้องอ่านตัวระบุโดยไม่ต้องมองเห็นโดยตรง หรือต้องเดินทางบนพาเลทหรืออุปกรณ์ยึดแทนที่จะอยู่บนตัวสินค้าเอง
- ข้อมูลอุปกรณ์และ PLCพารามิเตอร์กระบวนการถูกควบคุมโดยผู้ควบคุมของแต่ละสถานี โดยถูกบันทึกต่อรอบและต่อหน่วย
- ผลการตรวจสอบสายตาผลการตรวจสอบอัตโนมัติ — การตรวจสอบการจัดแนว, การมีอยู่/ไม่มี, การประเมินรูปลักษณ์ — ถูกแนบไว้ในบันทึกหน่วยแทนที่จะเก็บเป็นภาพแยก
- ข้อมูลการทดสอบไฟฟ้าค่าที่วัดได้ เช่น ค่าความต้านทานสัมผัสเคลวินแบบสี่สาย เก็บเป็นหน่วยพร้อมเงื่อนไขการทดสอบ
- การรวมระบบ MESแพลตฟอร์มที่รับ เก็บ และจัดทําดัชนีข้อมูลทั้งหมดข้างต้น เพื่อให้สามารถสอบถามระเบียนได้ตามหน่วย ตามชุด ตามช่วงเวลา หรือตามพารามิเตอร์
เนื้อเยื่อเชื่อมโยงระหว่างทั้งหมดนี้คืออินเทอร์เฟซข้อมูลมาตรฐาน. อุปกรณ์ที่สื่อสารกับอินเทอร์เฟซมาตรฐานสามารถส่งบันทึกไปยัง MES ได้โดยตรง; อุปกรณ์ที่ไม่สามารถกลายเป็นเกาะได้ และทุกเกาะในสายการผลิตคือช่องว่างในห่วงโซ่การติดตาม
การสร้างระบบติดตามคุณภาพแบบครบวงจรเพื่อแก้ไขช่องว่างในการติดตามย้อนกลับ
การติดตามแบบครบวงจรหมายถึงห่วงโซ่บันทึกที่ไม่ขาดตอนจากสถานีแรกถึงสถานีสุดท้าย — ข้อมูลส่วนประกอบ กระบวนการ และการตรวจสอบของแต่ละหน่วยจะถูกจับและเชื่อมโยงเข้าด้วยกัน วิธีปฏิบัติในการสร้างคือการตรวจสอบสถานีรถไฟปัจจุบันทีละสถานี และถามคําถามสามข้อในแต่ละสถานี: สถานีนี้รู้หรือไม่ว่ากําลังทํางานกับหน่วยไหน? มันบันทึกสิ่งที่ทําและสิ่งที่พบหรือไม่? และบันทึกนั้นจะไปถึงแพลตฟอร์มกลางโดยอัตโนมัติหรือไม่?
เมื่อมีช่องว่าง มักจะมีสามรูปแบบ: สถานีที่ประมวลผลหน่วยโดยไม่อ่านตัวระบุใด ๆ; สถานีที่ผลลัพธ์จะอยู่ในเครื่อง (เครื่องทดสอบบันทึกเฉพาะในหน่วยความจําของตัวเอง); หรือการส่งต่อข้อมูลที่เกิดขึ้นด้วยตนเอง — ผู้ปฏิบัติงานส่งออกไฟล์หรือกรอกผลลัพธ์ใหม่ แต่ละจุดเหล่านี้คือสถานที่ที่ในงานคุณภาพ เส้นทางจะเย็นชาลง
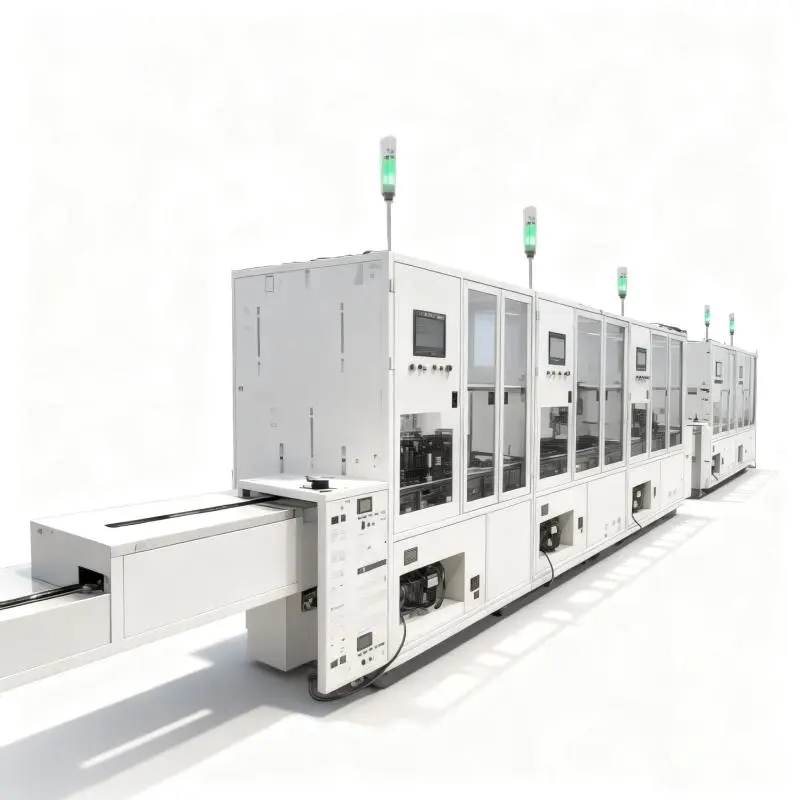
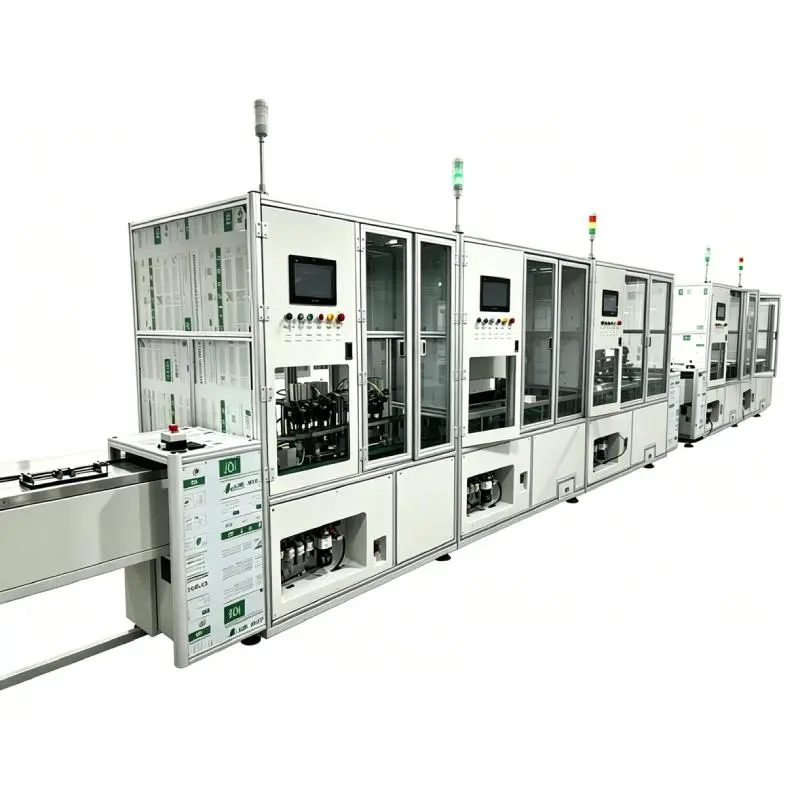
อุปกรณ์ประกอบอัตโนมัติสมัยใหม่ช่วยปิดช่องว่างเหล่านี้โดยการออกแบบ ตัวอย่างที่ชัดเจนคือ สายการประกอบแบบยืดหยุ่น B901 ของ Mijoint ใช้รหัสสองมิติที่มีเครื่องหมายเลเซอร์กับแต่ละหน่วยในระหว่างกระบวนการ จากนั้นเชื่อมต่อการตรวจสอบด้วยภาพ CCD ของการจัดแนวปลายทางและการวัดความต้านทานการสัมผัสของ LLCR โดยใช้วิธี Kelvin แบบสี่สาย — และเก็บข้อมูลการตรวจสอบทั้งหมดไว้ใน MES เพื่อให้สามารถติดตามกระบวนการได้อย่างสมบูรณ์ ผลการตรวจสอบของแต่ละหน่วยจะเชื่อมโยงกับตัวระบุ สร้างเป็นบันทึกการตรวจสอบที่สามารถเรียกคืนได้โดยเครื่องจักร เพื่อการติดตามย้อนกลับการผลิตที่กว้างขึ้น บันทึกวัสดุและกระบวนการต้องเชื่อมโยงกับรหัสนั้นเมื่อจําเป็น
การปฏิบัติตามข้อกําหนดและมาตรฐานอุตสาหกรรม
ข้อกําหนดในการติดตามไม่ได้เป็นสิ่งที่กําหนดเอง — แต่เกิดจากความคาดหวังของลูกค้าและอุตสาหกรรม ระบบคุณภาพยานยนต์คาดหวังให้ซัพพลายเออร์แสดงความสามารถในการแยกผลิตภัณฑ์ที่น่าสงสัยตามจํานวนการผลิตและล็อตวัสดุ ลูกค้าอิเล็กทรอนิกส์และอินเตอร์คอนเนคชั่นระบุข้อกําหนดการเก็บรักษาข้อมูลและการระบุหน่วยในข้อตกลงคุณภาพซัพพลายเออร์มากขึ้น ลูกค้าศูนย์ข้อมูลและโครงสร้างพื้นฐาน AI มักจะต้องการบันทึกการตรวจสอบและทดสอบที่มีเอกสารสําหรับทุกการจัดส่งเพื่อใช้ในการควบคุมคุณภาพที่เข้ามา
ผลกระทบในทางปฏิบัติสําหรับการวางแผนสายการผลิตคือ ขอบเขตการติดตามควรถูกกําหนดโดยความต้องการของลูกค้าและมาตรฐานที่ควบคุมตลาดของคุณ จากนั้นจึงนําไปใช้ในโมเดลข้อมูลอุปกรณ์ การติดตั้งระบบติดตามย้อนกลับหลังผลการตรวจสอบมีค่าใช้จ่ายสูงกว่าการระบุความสามารถของข้อมูลเมื่อซื้อสายการผลิต — ซึ่งเป็นเหตุผลที่คําถามประเมินในส่วนถัดไปควรอยู่ในเรื่องการเลือกอุปกรณ์ ไม่ใช่รายงานการดําเนินการแก้ไข
ทําไมต้องเลือกอุปกรณ์ที่พร้อมการตรวจสอบย้อนกลับของ Mijoint
Mijoint ออกแบบอุปกรณ์ประกอบอัตโนมัติที่มีความสามารถในการติดตามย้อนกลับเป็นความสามารถพื้นฐาน Theสายการประกอบที่ยืดหยุ่น B901รวมการปั๊ม การขึ้นรูป และการตัด การวัดความต้านทานสัมผัสเคลวินสี่สายของ LLCR การประกอบเปลือก และการตรวจสอบด้วยกล้อง CCD สําหรับการจัดแนวปลายทาง — และเก็บข้อมูลการตรวจสอบทั้งหมดไว้ใน MES ผ่านรหัสสองมิติที่มีเครื่องหมายเลเซอร์เพื่อการติดตามกระบวนการทั้งหมด
สําหรับการผลิตสายเคเบิลความเร็วสูงการเตรียมสาย MCIO อัตโนมัติและการเตรียมสาย CDFP อัตโนมัติทั้งสองระบบให้การติดตามข้อมูลการผลิตอัตโนมัติด้วยการตรวจสอบวิดีโอ และเชื่อมต่อกับ MES หรือแพลตฟอร์มเว็บที่พัฒนาโดย Mijoint ผ่านอินเทอร์เฟซข้อมูลมาตรฐาน Theเครื่องบัดกรีแท่งร้อนกําลังสูงควบคุมอุณหภูมิและแรงดันในการบัดกรีในวงจรปิดพร้อมข้อมูลย้อนกลับจากเซ็นเซอร์ ดังนั้นพารามิเตอร์กระบวนการที่อยู่หลังแต่ละข้อต่อจึงถูกควบคุมอย่างแข็งขัน — ซึ่งเป็นข้อมูลกระบวนการที่ระบบติดตามต้องการเก็บข้อมูล
หากผลิตภัณฑ์หรือความต้องการของลูกค้าต้องการขอบเขตการติดตามที่เกินกว่าการกําหนดค่ามาตรฐานเหล่านี้ติดต่อทีมงานของเราเพื่อพูดคุยเกี่ยวกับสายการผลิตอัตโนมัติที่ปรับแต่งเฉพาะกับสถาปัตยกรรมข้อมูลที่ระบบคุณภาพของคุณต้องการ
บทสรุป
การติดตามการผลิตสําหรับสายการประกอบอัตโนมัติประกอบด้วยสามองค์ประกอบ ได้แก่ การระบุหน่วยที่ไม่ซ้ํากัน การจับข้อมูลชิ้นส่วน กระบวนการ และการตรวจสอบในแต่ละหน่วย และการถ่ายโอนข้อมูลเหล่านั้นไปยัง MES หรือแพลตฟอร์มข้อมูลโดยอัตโนมัติ คุณค่าของมันปรากฏในช่วงเวลาที่สําคัญที่สุด — เมื่อคุณต้องการหาสาเหตุรากฐาน เมื่อคุณต้องการตรวจสอบการควบคุมอย่างแม่นยําแทนที่จะกักกันหนึ่งสัปดาห์ของการผลิต และเมื่อผู้ตรวจสอบลูกค้าขอดูบันทึกของคุณ
วิธีที่น่าเชื่อถือที่สุดคือการนําข้อมูลนี้มาใช้ในอุปกรณ์: เครื่องจักรที่สามารถระบุแต่ละหน่วย บันทึกข้อมูลกระบวนการและการตรวจสอบของตัวเอง และส่งข้อมูลเหล่านั้นให้กับ MES ของคุณผ่านอินเทอร์เฟซมาตรฐาน หากคุณกําลังวางแผนสายการประกอบอัตโนมัติใหม่และต้องการให้ระบบตรวจสอบย้อนกลับถูกออกแบบตั้งแต่เริ่มต้นติดต่อทีมวิศวกรรมของ Mijointหากต้องการขอข้อเสนออุปกรณ์ที่ปรับแต่งเฉพาะ หรือเยี่ยมชมเกี่ยวกับ Mijointเพื่อเรียนรู้เพิ่มเติมเกี่ยวกับความสามารถในการประกอบอัตโนมัติของบริษัท