อุปกรณ์ประกอบอัตโนมัติสามารถวัด ควบคุม และตัดสินแทบทุกอย่างที่ทําได้ — ทีละรอบ ทีละหน่วย คําถามที่แยกโรงงานที่มีประสิทธิภาพสูงออกจากโรงงานอื่น ๆ คือ ข้อมูลนั้นถูกเก็บรวบรวมและนําไปใช้จริงหรือไม่ หรือข้อมูลนั้นหายไปภายในตัวควบคุมของแต่ละเครื่องจักร การเก็บข้อมูลเครื่องจักรสําหรับอุปกรณ์อัตโนมัติคือการเก็บข้อมูลพารามิเตอร์กระบวนการ จํานวนการผลิต ผลการตรวจสอบ และสถานะอุปกรณ์โดยอัตโนมัติ จากนั้นย้ายไปยังระบบศูนย์กลาง และเปลี่ยนเป็นการตัดสินใจ หากทําได้ดี มันจะเปลี่ยนเวลาหยุดทํางานที่ไม่คาดคิดและการตัดสินใจบริหารที่ไม่รู้เรื่องให้กลายเป็นการดําเนินงานที่ตรวจสอบได้ คาดการณ์ได้ และปรับปรุงอย่างต่อเนื่อง คู่มือนี้อธิบายว่ามันทํางานอย่างไร ควรเก็บข้อมูลแบบใด เทคโนโลยีใดที่รองรับข้อมูล และวิธีนําไปใช้ในสายงานอัตโนมัติ
การเก็บข้อมูลด้วยเครื่องจักรคืออะไร?
การเก็บข้อมูลเครื่องจักรคือการเก็บข้อมูลอัตโนมัติที่สร้างขึ้นโดยอุปกรณ์การผลิต — ค่ากระบวนการ บันทึกเหตุการณ์ ผลลัพธ์คุณภาพ และสัญญาณสถานะ — และส่งต่อไปยังระบบที่สามารถเก็บ ดู และวิเคราะห์ได้ คําว่า "อัตโนมัติ" มีน้ําหนักมากที่สุด: ข้อมูลจะถูกเคลื่อนย้ายจากเครื่องไปยังระบบโดยไม่ต้องให้ผู้ปฏิบัติงานจดบันทึก ส่งออกไฟล์ด้วยมือ หรือเปลี่ยนหมายเลข
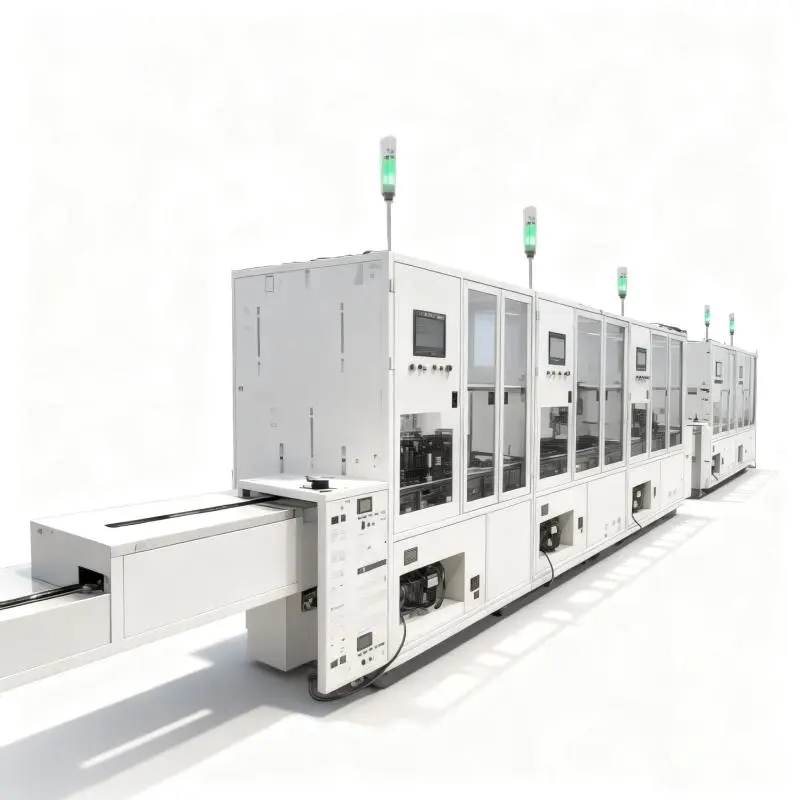
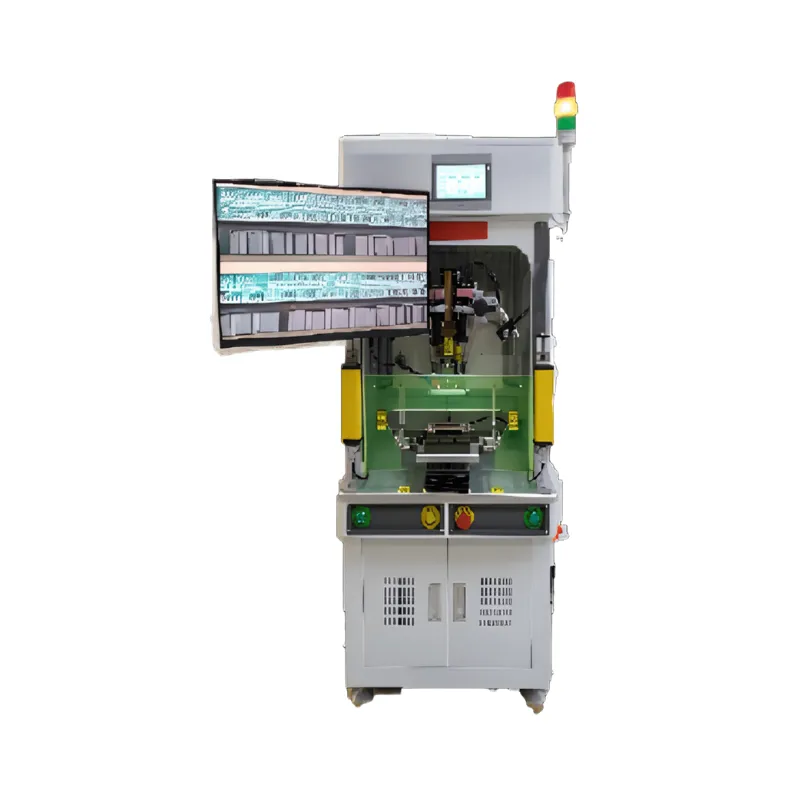
ขอบเขตครอบคลุมหลายกลุ่มข้อมูล:ประมวลผลข้อมูล(พารามิเตอร์ที่แต่ละสถานีควบคุม เช่น อุณหภูมิ ความดัน และตําแหน่ง)ข้อมูลการผลิต(จํานวน, เวลารอบ, สถานะของเครื่อง)ข้อมูลคุณภาพ(ผลการตรวจสอบด้วยสายตา, การวัดทางไฟฟ้า, การตัดสินใจผ่าน/ไม่ผ่าน), และข้อมูลสุขภาพอุปกรณ์(สัญญาณเตือน ข้อผิดพลาด และสัญญาณสถานะที่บ่งบอกถึงความล้มเหลว) ในระบบอัตโนมัติสมัยใหม่ สิ่งเหล่านี้ทั้งหมดนี้มีอยู่แล้วในระบบควบคุมของอุปกรณ์ — การเก็บข้อมูลคือการให้ข้อมูลไปยังที่ที่มีประโยชน์ ตัวอย่างเช่น สายงานอัตโนมัติที่เตรียมลวดของ Mijoint มีระบบตรวจสอบวิดีโอและการตรวจสอบระยะไกลเป็นมาตรฐาน พร้อมการติดตามข้อมูลการผลิตอัตโนมัติ และมีอินเทอร์เฟซข้อมูลมาตรฐานสําหรับเชื่อมต่อกับ MES หรือแพลตฟอร์มเว็บที่บริษัทพัฒนาขึ้นเอง: เส้นทางการเก็บรวบรวมเป็นส่วนหนึ่งของการออกแบบเครื่องจักร ไม่ใช่ส่วนเสริม
จุดเจ็บปวด: เวลาหยุดทํางานโดยไม่วางแผน ไม่มีการบํารุงรักษาเชิงคาดการณ์ และการตัดสินใจในการผลิตที่ไม่รู้เรื่อง
เมื่อไม่เก็บข้อมูลเครื่องจักร จะมีปัญหาสามประการที่ครอบงําชีวิตประจําวันของกระบวนการผลิต
เวลาหยุดทํางานโดยไม่คาดคิด
หากไม่มีข้อมูลสถานะอย่างต่อเนื่อง ปัญหาอุปกรณ์จะปรากฏขึ้นโดยการหยุดชะงักของสายการผลิต สัญญาณเตือนและข้อผิดพลาดที่ระบบตรวจสอบจะปรากฏเป็นแนวโน้ม — สถานีใช้เวลานานขึ้นต่อรอบ ความผิดพลาดของเซ็นเซอร์เป็นช่วง ๆ พารามิเตอร์ที่เคลื่อนตัวไปสู่ขีดจํากัด — ยังคงไม่ปรากฏจนกว่าจะกลายเป็นการหยุดทํางาน และเพราะไม่มีการบันทึกอะไร การชันสูตรหลังจากแต่ละการเสียชีวิตจึงเริ่มต้นจากการคาดเดาว่าเกิดอะไรขึ้นก่อนหน้านั้น
ไม่มีการบํารุงรักษาเชิงคาดการณ์
การบํารุงรักษาเชิงทํานายโดยพื้นฐานแล้วเป็นการปฏิบัติข้อมูล: จําเป็นต้องมีบันทึกประวัติว่าเครื่องจักรเคยทํางานอย่างไรก่อนเกิดความล้มเหลวในอดีต เพื่อจะได้รู้จักลายเซ็นเดิมล่วงหน้า เครื่องจักรที่ไม่บันทึกอะไรเลยไม่สามารถทํานายได้; สามารถซ่อมบํารุงได้เฉพาะบนปฏิทินเท่านั้น — ซึ่งอาจทําให้ชิ้นส่วนที่เปลี่ยนเร็วเกินไปเสียอายุการใช้งาน หรือเสี่ยงต่อการเสียของชิ้นส่วนที่เปลี่ยนช้าเกินไป โรงงานที่ไม่มีข้อมูลอุปกรณ์จะถูกล็อกอยู่ในข้อผิดพลาดทั้งสองพร้อมกันในทุกเครื่องจักรบนพื้น
การตัดสินใจผลิตแบบไม่เปิดเผยข้อมูล
เมื่อผู้จัดการตัดสินใจเกี่ยวกับการจัดสรรบุคลากร การจัดตารางงาน การปรับปรุง OEE หรือกําลังการผลิตโดยไม่มีข้อมูลที่เก็บรวบรวม พวกเขากําลังตัดสินใจจากการแสดงผลและรายงานท้ายกะที่ล่าช้า สถานีไหนจํากัดเอาต์พุตของสายนี้จริง ๆ? คุณภาพดริฟต์ในกะกลางคืนมีปัญหาไหม? การเปลี่ยนสูตรเมื่อวานช่วยได้หรือแย่กว่ากันแน่? หากไม่มีข้อมูลจากเครื่องจักร คําถามเหล่านี้จะถูกตัดสินด้วยความคิดเห็น — และโปรแกรมปรับปรุงก็หยุดชะงักเพราะไม่สามารถวัดผลกระทบได้
อุปกรณ์อัตโนมัติสามารถสร้างข้อมูลอะไรได้บ้าง?
ข้อมูลที่มีอยู่มีขนาดใหญ่กว่าที่โรงงานส่วนใหญ่ใช้ประโยชน์ สายการผลิตอัตโนมัติที่มีเครื่องมือครบครันจะผลิต:
- จํานวนการผลิตและข้อมูลรอบการผลิตจํานวนหน่วยที่ทําต่อกะและต่อชั่วโมง เวลารอบต่อสถานี และอัตราการส่งข้อมูลจริงเทียบกับกําลังการผลิตที่ออกแบบไว้ — ซึ่งเป็นรากฐานของการวัดของ OEE
- พารามิเตอร์กระบวนการค่าที่ควบคุมได้เบื้องหลังแต่ละหน่วย: โปรไฟล์อุณหภูมิและแรงดันสําหรับการบัดกรี, การตั้งค่าการลอกด้วยเลเซอร์, การขึ้นรูปและตัดแต่ง — ข้อมูลที่อธิบายทําไมหน่วยหนึ่งออกมาเป็นแบบนั้น
- คุณภาพและผลการตรวจสอบผลการตรวจสอบด้วยสายตา ค่าทดสอบไฟฟ้า เช่น การวัดความต้านทานสัมผัสเคลวินแบบสี่สาย และการตัดสินใจผ่าน/ไม่ผ่าน ซึ่งแต่ละอย่างเชื่อมโยงกับหน่วยและสถานีที่ผลิตผล
- สัญญาณเตือนและบันทึกข้อผิดพลาดอะไรหยุด เมื่อไหร่ และด้วยข้อความอะไร — วัตถุดิบสําหรับการวิเคราะห์เวลาหยุดทํางานและการบํารุงรักษาเชิงคาดการณ์
- ข้อมูลระบุหน่วยและการติดตามย้อนกลับระเบียนต่อหน่วย — เช่น ข้อมูลการตรวจสอบที่เก็บไว้กับรหัสสองมิติที่มีเครื่องหมายเลเซอร์ — ซึ่งเชื่อมโยงการวัดทุกครั้งข้างต้นกับผลิตภัณฑ์เฉพาะ
- สถานะภาพการตรวจสอบด้วยวิดีโอของสาย มีประโยชน์ทั้งสําหรับการดูแลทันทีและการวินิจฉัยระยะไกล
ตัวอย่างที่ชัดเจนจากข้อมูลที่รวบรวมได้แสดงให้เห็น: สายการประกอบแบบยืดหยุ่น B901 ของ Mijoint ถูกออกแบบมาให้มีอัตราการใช้อุปกรณ์มากกว่า 90% และผลผลิตมากกว่า 98%บันทึกการผลิตและคุณภาพสามารถช่วยตรวจสอบตัวเลขเหล่านี้ ติดตามประสิทธิภาพตามเวลา และตรวจสอบความคลาดเคลื่อน การเก็บข้อมูลช่วยสนับสนุนการวิเคราะห์ประสิทธิภาพ ขณะที่การใช้งานจริงและผลผลิตขึ้นอยู่กับอุปกรณ์ กระบวนการ วัสดุ และสภาพการทํางาน
วิธีการเก็บข้อมูล: OPC UA, SECS/GEM และ IoT Gateway
มีแนวทางมาตรฐานหลายแบบที่ย้ายข้อมูลจากอุปกรณ์ไปยังระบบ และการใช้งานจริงส่วนใหญ่จะรวมกัน:
- เชื่อมต่อโดยตรงกับคอนโทรลเลอร์PLC และคอมพิวเตอร์อุตสาหกรรมเก็บข้อมูลที่เข้มข้นที่สุด และโปรโตคอลสมัยใหม่ที่สร้างขึ้นสําหรับการสื่อสารในอุตสาหกรรม — OPC UA เป็นที่นิยมมากที่สุด — ทําให้ข้อมูลเหล่านั้นถูกเปิดเผยต่อระบบระดับสูงในรูปแบบที่มีโครงสร้างและมีเอกสาร นี่คือเส้นทางที่นิยมสําหรับพารามิเตอร์กระบวนการและบันทึกเหตุการณ์
- SECS/GEMในสภาพแวดล้อมอุปกรณ์ที่อยู่ใกล้กับเซมิคอนดักเตอร์ มาตรฐาน SECS/GEM กําหนดวิธีที่เครื่องจักรรายงานเหตุการณ์ ข้อมูล และสัญญาณเตือนไปยังระบบโฮสต์; ในกรณีที่โฮสต์โรงงานคาดหวัง การสนับสนุนอุปกรณ์สําหรับมาตรฐานจะหลีกเลี่ยงการปรับเปลี่ยนแบบกําหนดเอง
- อินเทอร์เฟซข้อมูลมาตรฐานและแพลตฟอร์มเว็บอุปกรณ์ที่มีอินเทอร์เฟซข้อมูลมาตรฐานที่มีเอกสารประกอบ เช่น สายเตรียมสายของ Mijoint ที่เชื่อมต่อกับ MES หรือแพลตฟอร์มเว็บที่บริษัทพัฒนาเอง สามารถจ่ายไฟให้กับระบบโรงงานและแพลตฟอร์มน้ําหนักเบา ซึ่งมีประโยชน์เมื่อยังไม่ถึงเวลาที่จะเปิดตัว MES เต็มรูปแบบ
- เกตเวย์ IoTสําหรับอุปกรณ์ที่ไม่มีการเชื่อมต่อโดยตรง อุปกรณ์เกตเวย์จะทําหน้าที่เชื่อมช่องว่างนี้: มันสื่อสารโปรโตคอลของเครื่องในด้านหนึ่งและเครือข่ายอีกด้านหนึ่ง รวมเครื่องหลายเครื่องเข้าด้วยกันเป็นสตรีมต้นทางเดียว
- การตรวจสอบวิดีโอช่องทางเสริม: การตรวจสอบวิดีโอระยะไกลช่วยให้วิศวกรเห็นข้อมูลและสิ่งที่เครื่องจักรทําในมุมมองเดียวกัน ซึ่งช่วยลดระยะเวลาการวินิจฉัยได้อย่างมาก
หลักการเลือกคือให้เลือกสิ่งที่อุปกรณ์รองรับโดยตรง เครื่องที่มีอินเทอร์เฟซมาตรฐานในตัวจะเก็บข้อมูลได้อย่างน่าเชื่อถือกว่าเครื่องที่ดัดแปลงผ่านตัวแปลงแบบติดตั้ง เพราะแบบจําลองข้อมูลถูกออกแบบที่ต้นทาง ไม่ใช่ย้อนกลับ
การจัดเก็บข้อมูลและสถาปัตยกรรม
ข้อมูลที่เก็บรวบรวมต้องมีปลายทาง และสถาปัตยกรรมมักจะมีชั้นข้อมูล ค่ากระบวนการความถี่สูงมักจะถูกส่งไปยัง historian หรือ time-series store ที่ปรับแต่งเพื่อการเขียนที่รวดเร็วและการเก็บรักษานาน บันทึกระดับหน่วย — ทั้งการระบุตัวตน ผลการตรวจสอบ และข้อมูลการติดตาม — ควรอยู่ในแพลตฟอร์ม MES หรือแพลตฟอร์มคุณภาพ โดยถูกคีย์เข้ากับรหัสหน่วยเพื่อให้สามารถดึงข้อมูลได้ตามแต่ละผลิตภัณฑ์ มุมมองแบบรวม — แดชบอร์ด OEE, แนวโน้มผลตอบแทน, สรุปการแจ้งเตือน — อยู่ด้านบน ให้บริการแดชบอร์ดแก่ผู้จัดการและรายงานให้กับลูกค้า
มีกฎปฏิบัติสองข้อที่ช่วยให้สถาปัตยกรรมแข็งแรง ก่อนอื่น,รักษาเอกลักษณ์หน่วยตั้งแต่ต้นจนจบ: ข้อมูลที่สูญเสียการเชื่อมโยงกับผลิตภัณฑ์จะกลายเป็นสถิติ ขณะที่ข้อมูลที่เก็บรักษาไว้ยังคงเป็นหลักฐานประการที่สอง ทําให้การแลกเปลี่ยนข้อมูลเป็นอัตโนมัติ: ไม่ว่าอุปกรณ์จะส่งบันทึกไปยังระบบกลางหรือระบบจะดึงข้อมูลโดยอัตโนมัติ การถ่ายโอนข้อมูลไม่ควรขึ้นอยู่กับการส่งออกไฟล์ของผู้ปฏิบัติงาน กําหนดเวลาที่บันทึกถูกโอนและวิธีการตรวจจับและทดลองถ่ายโอนที่ล้มเหลว เพื่อให้ข้อมูลการผลิตยังคงพร้อมใช้งานและครบถ้วน
การตัดสินใจเก็บรักษายังมีมิติของเวลา ข้อมูลกระบวนการและสัญญาณเตือนที่ใช้ในการวิเคราะห์การบํารุงรักษาต้องมีประวัติเพียงพอที่จะครอบคลุมความแปรปรวนตามฤดูกาลและส่วนผสมของผลิตภัณฑ์; ต้องเก็บบันทึกคุณภาพระดับหน่วยตามระยะเวลาที่สัญญาของลูกค้าระบุไว้; และข้อมูลในแดชบอร์ดมักจะสามารถรวบรวมและสรุปได้โดยไม่สูญเสียคุณค่าในการตัดสินใจ การตัดสินใจเก็บรักษาข้อมูลอย่างตั้งใจ — แทนที่จะปล่อยให้พื้นที่จัดเก็บเติบโตจนกลายเป็นปัญหาต้นทุน หรือการลบข้อมูลที่ผู้ตรวจสอบจะขอในภายหลัง — เป็นส่วนหนึ่งของการปฏิบัติต่อข้อมูลในฐานะสินทรัพย์การผลิต เมื่อปริมาณเพิ่มขึ้น สถาปัตยกรรมควรขยายขนาดโดยการเพิ่มพื้นที่จัดเก็บและการประมวลผลหลังอินเทอร์เฟซเดิม ไม่ใช่การออกแบบชั้นเก็บข้อมูลที่อุปกรณ์ใช้อยู่แล้ว
เปลี่ยนข้อมูลให้เป็นการกระทํา: การวิเคราะห์และแอปพลิเคชัน
การเก็บรวบรวมจะคืนทุนได้ก็ต่อเมื่อข้อมูลเป็นแรงขับเคลื่อนการกระทํา แอปพลิเคชันที่มีมูลค่าสูงสุด ตามลําดับความครบกําหนดโดยคร่าวๆ:
- การวิเคราะห์ OEE และเวลาหยุดทํางานการเปรียบเทียบเวลาการผลิตที่วางแผนไว้และเวลาผลิตจริง และจัดอันดับสาเหตุการหยุดชะงักตามความถี่และระยะเวลา จะบอกคุณได้อย่างชัดเจนว่าควรปรับปรุงที่ไหน — แทนที่การถกเถียงแบบดั้งเดิมเกี่ยวกับ "จุดที่สูญเสียอยู่" ด้วยการวัดผล
- การวิเคราะห์ผลผลิตและข้อบกพร่องการเชื่อมโยงผลการตรวจสอบกับพารามิเตอร์กระบวนการเผยให้เห็นความสัมพันธ์: การตั้งค่าการลอกใดมาก่อนข้อบกพร่องของตัวนํา และโปรไฟล์การบัดกรีใดที่มาก่อนความล้มเหลวของข้อต่อ นี่คือเส้นทางจากการดับเพลิงสู่การปรับแต่งกระบวนการ
- การติดตามย้อนกลับและการควบคุมอย่างรวดเร็วเมื่อพบข้อบกพร่อง บันทึกต่อหน่วยจะระบุขอบเขตที่ได้รับผลกระทบภายในไม่กี่นาที — ความแตกต่างระหว่างการดําเนินการแบบเจาะจงกับการกักกันแบบครอบคลุม
- การบํารุงรักษาเชิงคาดการณ์ ประวัติการแจ้งเตือนและแนวโน้มพารามิเตอร์ช่วยสนับสนุนการตรวจสอบสภาพและช่วยให้ทีมงานสังเกตเห็นปัญหาที่เกิดซ้ํา หากมีประวัติความล้มเหลวเพียงพอและตัวชี้วัดที่ได้รับการยืนยัน พวกเขายังสามารถสนับสนุนการบํารุงรักษาเชิงคาดการณ์ ทําให้สามารถวางแผนการแทรกแซงบางอย่างก่อนเกิดความล้มเหลวได้
- การตรวจสอบและสนับสนุนระยะไกลด้วยข้อมูลวิดีโอและสถานะที่เข้าถึงได้จากระยะไกล ผู้จัดหาอุปกรณ์และวิศวกรโรงงานสามารถวินิจฉัยปัญหาร่วมกันได้โดยไม่ต้องรอการเยี่ยมชมสถานที่ — หนึ่งในข้อดีเชิงปฏิบัติของการตรวจสอบระยะไกลที่ฝังอยู่ในสายเตรียมสายไฟของ Mijoint
วิธีการนําการเก็บข้อมูลเครื่องจักรมาใช้เพื่อแก้ไขปัญหาการบอดในการดําเนินงาน
การนําไปปฏิบัติจะประสบความสําเร็จเมื่อมีการวางแผนในจุดบอดเฉพาะ แทนที่จะพยายามเป็นโครงการใหญ่โครงการเดียว:
- เริ่มจากการตัดสินใจระบุคําถามเชิงปฏิบัติการที่คุณยังตอบไม่ได้ — คอขวดที่แท้จริงของสถานี, ความแตกต่างของผลผลิตระหว่างกะ, สาเหตุสูงสุดของเวลาหยุดทํางาน — และรวบรวมข้อมูลที่การตัดสินใจเหล่านั้นต้องการก่อน
- ตรวจสอบสิ่งที่อุปกรณ์ของคุณผลิตอยู่แล้วเครื่องสมัยใหม่ส่วนใหญ่บันทึกข้อมูลมากกว่าที่เปิดเผย กําหนดทีละเครื่องว่าแต่ละเครื่องมีอินเทอร์เฟซอะไรและข้อมูลอะไรบ้าง
- ปิดเกาะก่อนอุปกรณ์ที่ไม่มีอินเทอร์เฟซมาตรฐานคือจุดบอดของคุณ; จัดลําดับความสําคัญของการเชื่อมต่อเหล่านั้น โดยใช้เกตเวย์หรืออินเทอร์เฟซเนทีฟ ก่อนที่จะขยายการวิเคราะห์
- ทําให้การอัปโหลดเป็นอัตโนมัติกําหนดค่าการถ่ายโอนข้อมูลอย่างต่อเนื่องที่เริ่มต้นโดยเครื่องจักร เพื่อให้การเก็บข้อมูลผ่านกะงานที่ยุ่ง — ขั้นตอนการส่งออกด้วยมือคือจุดที่โครงการเก็บข้อมูลจะหยุดลงอย่างเงียบ ๆ
- รักษาอัตลักษณ์ของหน่วยไว้ตลอดเวลาเมื่ออุปกรณ์รองรับการระบุหน่วย เช่น รหัสเลเซอร์ที่มีข้อมูลการตรวจสอบเก็บไว้ใน MES ให้ใช้เพื่อให้ข้อมูลของคุณยังคงเป็นหลักฐาน ไม่ใช่สถิติ
- สร้างแดชบอร์ดที่คนใช้งานจริงมาตรวัดสุดท้าย — ตั้งแต่ข้อมูลที่จัดเก็บไปจนถึงหน้าจอที่หัวหน้าตรวจสอบทุกเช้า — กําหนดว่าการเก็บข้อมูลจะเปลี่ยนพฤติกรรมหรือไม่
ทําไมต้องเลือกอุปกรณ์ที่พร้อมข้อมูลของ Mijoint
Mijoint นําการเก็บข้อมูลมาใช้ในอุปกรณ์ประกอบอัตโนมัติเป็นมาตรฐาน Theการเตรียมสาย MCIO อัตโนมัติและการเตรียมสาย CDFP อัตโนมัติผสานสายกระบวนการเตรียมสายไฟทั้งหมดเข้ากับการตรวจสอบวิดีโอ การตรวจสอบระยะไกล การติดตามข้อมูลการผลิตอัตโนมัติ และอินเทอร์เฟซข้อมูลมาตรฐานสําหรับ MES หรือการเชื่อมต่อแพลตฟอร์มเว็บ Theสายการประกอบที่ยืดหยุ่น B901เก็บผลการตรวจสอบด้วยสายตา CCD และการวัดความต้านทานการสัมผัสเคลวินแบบสี่สายของ LLCR ไว้ใน MES เทียบกับรหัสหน่วยที่มีเครื่องหมายเลเซอร์ — และประสิทธิภาพที่ออกแบบมา ซึ่งเกิน 90% การใช้งานและผลผลิตมากกว่า 98% คือผลลัพธ์ที่ข้อมูลที่เก็บรวบรวมทําให้เห็นได้และดูแลรักษาได้ Theเครื่องบัดกรีแท่งร้อนกําลังสูงปิดวงจรอุณหภูมิและแรงดันในการบัดกรีด้วยการให้ข้อมูลตอบสนองจากเซ็นเซอร์ สร้างข้อมูลกระบวนการที่ระบบเก็บข้อมูลของคุณถูกสร้างขึ้นมาเพื่อเก็บข้อมูล
หากความต้องการอุปกรณ์หรือข้อมูลของคุณเกินกว่าการกําหนดค่ามาตรฐานเหล่านี้ติดต่อทีมงานของเราเพื่อพูดคุยเกี่ยวกับสายงานอัตโนมัติที่ปรับแต่งเฉพาะกับสถาปัตยกรรมข้อมูลที่การดําเนินงานของคุณต้องการ
บทสรุป
การเก็บข้อมูลเครื่องจักรสําหรับอุปกรณ์อัตโนมัติคือความแตกต่างระหว่างการเป็นเจ้าของเครื่องจักรอัตโนมัติกับการเข้าใจเครื่องจักรเหล่านั้น ข้อมูลเหล่านี้มีอยู่แล้วในทุกสายการผลิตสมัยใหม่ — พารามิเตอร์กระบวนการ บันทึกรอบ ผลการตรวจสอบ สัญญาณเตือน และการติดตามต่อหน่วย การเก็บข้อมูลโดยอัตโนมัติผ่านอินเทอร์เฟซมาตรฐาน เก็บข้อมูลตามอัตลักษณ์ของหน่วย และดําเนินการผ่านการวิเคราะห์ OEE การวิเคราะห์ผลผลิต และการบํารุงรักษาเชิงคาดการณ์ จะเปลี่ยนเวลาหยุดทํางานที่ไม่ได้วางแผนให้กลายเป็นการบํารุงรักษาที่มีการจัดการ และการตัดสินใจแบบไม่คาดคิดให้กลายเป็นการตัดสินใจที่วัดผลได้
เลือกอุปกรณ์ที่ออกแบบมาให้รายงานตัวเอง — เครื่องจักรที่มีระบบตรวจสอบในตัว การติดตามย้อนกลับ และอินเทอร์เฟซข้อมูลมาตรฐาน — โครงการเก็บข้อมูลจะกลายเป็นการกําหนดค่าแทนที่จะเป็นการก่อสร้าง หากคุณวางแผนที่จะนําการเก็บข้อมูลเครื่องจักรมาใช้กับสายการผลิตอัตโนมัติของคุณติดต่อทีมวิศวกรรมของ Mijointหากต้องการขอข้อเสนออุปกรณ์ที่ปรับแต่งเฉพาะ หรือเยี่ยมชมเกี่ยวกับ Mijointหน้านี้เพื่อเรียนรู้เพิ่มเติมเกี่ยวกับอุปกรณ์อัตโนมัติที่พร้อมข้อมูลของบริษัท