
บทนํา
ข้อต่อบัดกรีเป็นหนึ่งในองค์ประกอบที่เล็กที่สุดและสําคัญที่สุดในผลิตภัณฑ์อิเล็กทรอนิกส์ — และเป็นหนึ่งในสิ่งที่ตรวจสอบได้ยากที่สุด ข้อต่อที่จัดแนวผิดปกติ ยึดติดไม่สมบูรณ์ หรือร้อนไม่สม่ําเสมอ อาจผ่านการตรวจสอบด้วยสายตาอย่างรวดเร็วและยังล้มเหลวในสนามได้ สําหรับผู้ผลิตที่ใช้กระบวนการเชื่อมอัตโนมัติ เช่น การบัดกรีด้วยแท่งร้อน และ PGRS (การบัดกรีแบบพัลส์ความร้อนรีโฟลว์) คําถามในการตรวจสอบไม่ใช่ว่าจะตรวจสอบรอยต่อหรือไม่ แต่เป็นว่าจะตรวจสอบอย่างไรให้แม่นยํา ทําซ้ําได้ และทําได้ด้วยความเร็วการผลิต
ระบบตรวจสอบจุดบัดกรีให้คําตอบนั้น ขึ้นอยู่กับเทคโนโลยี สามารถตรวจสอบรูปทรงของรอยต่อ ตรวจจับข้อบกพร่องภายในที่ซ่อนอยู่ วัดความสูงของการบัดกรี หรือช่วยนําทางอุปกรณ์เชื่อมให้ตรงกับแผ่นและตัวนําอย่างแม่นยําก่อนที่จะใช้ความร้อน การเลือกระบบที่เหมาะสมต้องเข้าใจทั้งประเภทข้อบกพร่องที่กระบวนการของคุณสร้างขึ้น รวมถึงความสามารถและข้อจํากัดของแต่ละเทคโนโลยีการตรวจสอบ
คู่มือนี้จะอธิบายถึงจุดเจ็บปวดทั่วไปที่ผลักดันให้ผู้ผลิตลงทุนในการตรวจสอบจุดบัดกรี ข้อบกพร่องที่ระบบเหล่านี้ตรวจพบ เทคโนโลยีการตรวจสอบหลักที่มีอยู่ วิธีการตรวจสอบที่ผสานรวมกับกระบวนการบัดกรีแบบแท่งร้อนและ PGRS และเกณฑ์ที่สําคัญที่สุดเมื่อเลือกใช้ระบบ นอกจากนี้ยังแนะนําว่าอุปกรณ์บัดกรีแบบวิสชั่นไกด์ของ Mijoint สร้างความแม่นยําในการกําหนดตําแหน่งระดับการตรวจสอบโดยตรงในกระบวนการเชื่อม
ระบบตรวจสอบจุดบัดกรีคืออะไร?
ระบบตรวจสอบข้อบัดกรีคือการผสมผสานระหว่างฮาร์ดแวร์และซอฟต์แวร์ที่ประเมินข้อบัดกรีตามเกณฑ์คุณภาพที่กําหนดไว้ — ทั้งแบบอัตโนมัติหรือกึ่งอัตโนมัติ — และให้ผลลัพธ์ที่กระบวนการผลิตสามารถนําไปใช้ได้ การประเมินอาจเกิดขึ้นก่อนการเชื่อม (ตรวจสอบว่าตัวนําและแผ่นโลหะอยู่ในตําแหน่งที่ถูกต้อง), ระหว่างการเชื่อม (ตรวจสอบกระบวนการ), หรือหลังการเชื่อม (ตรวจสอบรอยต่อที่เสร็จสมบูรณ์)
สิ่งที่วิธีการตรวจสอบข้อต่อบัดกรีทุกวิธีมีเหมือนกันคือเป้าหมาย: แทนที่การตัดสินใจของมนุษย์ที่อ่อนล้าและอัตวิสัย ด้วยการวัดซ้ําได้ ผู้ตรวจสอบที่ผ่านการฝึกอบรมสามารถประเมินข้อต่อได้เพียงไม่กี่จุดต่อนาทีโดยมีความสม่ําเสมอลดลงตลอดหนึ่งกะ; ระบบตรวจสอบจะประเมินข้อต่อทุกชิ้นบนทุกแผ่นไม้ รอบแล้วรอบเล่า โดยใช้เกณฑ์เดียวกันทุกครั้ง
ที่สําคัญ การตรวจสอบไม่ใช่แค่การปฏิเสธข้อต่อที่ไม่ดี ข้อมูลการตรวจสอบที่มีค่าที่สุดจะย้อนกลับไปสู่กระบวนการเอง — การแก้ไขการจัดแนว การชี้ให้เห็นการลอยตัว และช่วยให้อุปกรณ์เชื่อมปรับตัวเข้ากับความแปรปรวนของชิ้นส่วนจริงก่อนที่จะเกิดข้อบกพร่อง นี่คือหลักการเบื้องหลังเครื่องบัดกรีแบบวิสชั่น ซึ่งใช้การมองเห็น 3 มิติในการค้นหาแผ่นและตัวนํา รวมถึงปรับตําแหน่งการเชื่อมแบบเรียลไทม์
จุดเจ็บปวด: บัดกรีเย็น, ช่องว่าง และการย้อนกลับจากข้อบกพร่องจากการเชื่อม
ข้อบัดกรีเย็น
รอยบัดกรีเย็นเกิดขึ้นเมื่อบัดกรีไม่ถึงอุณหภูมิที่จําเป็นสําหรับการยึดติดทางโลหะวิทยาอย่างถูกต้อง ในแง่ของรูปลักษณ์ ข้อต่ออาจดูสมบูรณ์; ทั้งในด้านไฟฟ้าและกลไก มันอ่อนแอ รอยต่อเย็นทําให้เกิดการเชื่อมต่อที่ไม่สม่ําเสมอซึ่งผ่านการทดสอบการทํางานบางอย่างและล้มเหลวในบางการทดสอบ — ซึ่งเป็นหนึ่งในโหมดความล้มเหลวที่น่าหงุดหงิดที่สุดในการผลิตอิเล็กทรอนิกส์ เพราะข้อบกพร่องซ่อนอยู่ในรอยต่อที่ดูเหมือนจะยอมรับได้ ในกระบวนการเหล็กร้อนและ PGRS ความร้อนที่ไม่สม่ําเสมอทั่วผิวงานเชื่อมเป็นสาเหตุโดยตรง: ส่วนของพื้นที่รอยต่อที่ได้รับความร้อนไม่เพียงพอจะไม่สามารถไหลกลับได้เต็มที่
ช่องว่างและข้อบกพร่องภายใน
ช่องว่างคือโพรงภายในข้อบัดกรี — ก๊าซหรือฟลักซ์ที่ติดอยู่ซึ่งลดพื้นที่ยึดติดที่มีประสิทธิภาพ รอยต่อที่มีการระบายความร้อนอย่างมากอาจดูสมบูรณ์แบบจากภายนอกในขณะที่มีความแข็งแรงทางกลและไฟฟ้าเพียงส่วนน้อยของที่ตั้งใจไว้ เนื่องจากข้อบกพร่องเกิดขึ้นภายใน การตรวจสอบด้วยสายตาระดับผิวจึงไม่สามารถตรวจพบได้ และจุดอ่อนจะปรากฏเฉพาะเมื่อเกิดแรงกดดันทางกล การเปลี่ยนแปลงความร้อน หรือการสั่นสะเทือนในสนาม
การคืนสินค้าภาคสนามและต้นทุนการรับประกัน
เมื่อข้อบกพร่องจากการเชื่อมหลุดรอดไปถึงลูกค้า ต้นทุนก็เพิ่มขึ้นหลายเท่า สินค้าที่ส่งคืนต้องได้รับการวินิจฉัย ซ่อมแซม หรือเปลี่ยนใหม่ และส่งกลับ; ในงานศูนย์ข้อมูลและยานยนต์ ขั้วต่อที่เสียเพียงตัวเดียวสามารถทําให้อุปกรณ์ที่มีค่ามากกว่าตัวชิ้นส่วนเสียได้ ความล้มเหลวในภาคสนามยังทําลายความเชื่อมั่นของลูกค้าและอาจนําไปสู่การตรวจสอบหรือทบทวนคุณสมบัติ ผู้ผลิตที่วิเคราะห์การเคลมประกันมักพบว่าผลตอบแทนส่วนใหญ่เกิดจากกระบวนการบัดกรีที่ขาดการตรวจสอบอย่างเพียงพอ — ซึ่งเป็นเหตุผลว่าทําไมการควบคุมคุณภาพการเชื่อมจึงควรถูกมองว่าเป็นการลงทุนในระดับระบบ ไม่ใช่ค่าใช้จ่ายระดับสถานี
ข้อบกพร่องและวิธีการตรวจจับข้อบัดกรีที่พบบ่อย
ข้อบกพร่องของข้อบัดกรีแบ่งออกเป็นหมวดหมู่ที่สามารถสังเกตได้ โดยแต่ละประเภทมีวิธีการตรวจจับที่เป็นลักษณะเฉพาะ:
- การจัดแนวผิดและเลื่อนตําแหน่งตัวนําจะนั่งอยู่บนแผ่นรองบางส่วนหรือทั้งหมด การตรวจจับ: การวัดตําแหน่งก่อนเชื่อม — ระบบวิสัยทัศน์ที่ช่วยระบุตําแหน่งแผ่นและตัวนําไฟฟ้าและคํานวณความเบี่ยงเบน — หรือการเปรียบเทียบภาพหลังเชื่อมกับรูปทรงเป้าหมาย
- บัดกรีไม่เพียงพอหรือมากเกินไปบัดกรีน้อยเกินไปจะทําให้ข้อต่ออ่อนแอ; มากเกินไปจะสร้างสะพานและช็อตไปยังผู้ควบคุมที่อยู่ติดกัน การตรวจจับ: การวัดรูปทรงของรอยต่อที่เสร็จสมบูรณ์ เปรียบเทียบพื้นที่บัดกรี ความสูง หรือปริมาตรกับข้อกําหนด
- รอยต่อเย็นและการไหลย้อนกลับไม่สมบูรณ์ตะกั่วบัดกรีไม่ได้หลอมละลายและยึดติดกันอย่างสมบูรณ์ การตรวจจับ: การวิเคราะห์พื้นผิวและรูปทรงของรอยต่อ โดยได้รับการสนับสนุนจากการตรวจสอบกระบวนการของอุณหภูมิจริงและโปรไฟล์ความร้อนระหว่างการเชื่อม
- ช่องว่างและช่องว่างภายในมีช่องว่างซ่อนอยู่ภายในข้อต่อ การตรวจจับ: วิธีการตรวจสอบภายใน เช่น เอกซเรย์ ซึ่งถ่ายภาพผ่านรอยต่อเพื่อเผยให้เห็นโพรงที่การตรวจสอบผิวหน้าไม่สามารถมองเห็นได้
- สะพานและกางเกงขาสั้นตะกั่วบัดกรีจะเชื่อมต่อตัวนําที่ควรแยกกัน การตรวจจับ: การทดสอบไฟฟ้าและการตรวจสอบด้วยสายตา/เรขาคณิตของช่องว่างระหว่างสายไฟที่อยู่ติดกัน
ข้อสรุปเชิงปฏิบัติสองประการจากรายการนี้ ประการแรก ไม่มีวิธีการตรวจจับเดียวที่ครอบคลุมข้อบกพร่องทุกประเภท — วิธีเรขาคณิตพื้นผิวและวิธีการถ่ายภาพภายในตอบคําถามที่แตกต่างกัน ประการที่สอง ยิ่งตรวจพบข้อบกพร่องได้เร็วเท่าไร ก็ยิ่งถูกลง: การจับความผิดปกติก่อนเชื่อมจะช่วยป้องกันข้อบกพร่องได้ทั้งหมด ขณะที่การพบช่องว่างหลังเชื่อมต้องทํางานใหม่หรือเป็นเศษวัสดุ
เทคโนโลยีการตรวจสอบ: 2D AOI, 3D SPI และเอกซเรย์
การตรวจสอบด้วยแสงอัตโนมัติ (AOI) แบบ 2D
AOI 2D ใช้กล้องและการประมวลผลภาพเพื่อตรวจสอบรอยต่อจากด้านบน มันตรวจสอบการมีอยู่ ตําแหน่ง และลักษณะทางสายตา — การเคลือบบัดกรี เส้นขอบรอยต่อ และสะพานเชื่อมระหว่างตัวนําที่อยู่ติดกัน มันรวดเร็วและเหมาะสําหรับการตรวจสอบปริมาณมากของลักษณะที่มองเห็นได้บนพื้นผิว ข้อจํากัดของมันคือความลึก: ภาพ 2 มิติไม่สามารถวัดความสูงของตะกั่วบัดกรีหรือเปิดเผยโครงสร้างภายในของรอยต่อได้ ข้อต่อที่มีรูปลักษณ์ที่ยอมรับได้แต่มีการปลดปล่อยปัสสาวะแบบซ่อนอยู่จะผ่าน AOI 2D
การตรวจสอบ 3 มิติ
เทคโนโลยีการตรวจสอบ 3 มิติสามารถสร้างโปรไฟล์ความสูงของบริเวณรอยต่อขึ้นมาใหม่ ทําให้สามารถวัดความสูง ปริมาตร และความเท่ากันของตะกั่วบัดกรี — ลักษณะที่มองไม่เห็นในภาพแบน หลักการวัด 3 มิติเดียวกันนี้ยังขับเคลื่อนการใช้งานที่แตกต่างกัน: แทนที่จะตรวจสอบรอยต่อหลังการเชื่อม วิสัยทัศน์ 3 มิติจะค้นหาแผ่นรองและตัวนําก่อนเชื่อม และนําทางอุปกรณ์ให้อยู่ในตําแหน่งที่ถูกต้อง ในเครื่องบัดกรี PGRS แบบ 3D vision ของ Mijoint จะปรับตําแหน่งแผ่น PCB และตัวนํา คํานวณความเบี่ยงเบนของตําแหน่งแบบเรียลไทม์ และส่งข้อมูลไปยังระบบควบคุมหลักสําหรับการเชื่อมแบบปรับแนว — เปลี่ยนการวัดระดับการตรวจสอบให้กลายเป็นการป้องกันข้อบกพร่อง
การตรวจสอบด้วยรังสีเอกซ์
ภาพตรวจสอบด้วยรังสีเอกซ์ผ่านรอยต่อ เผยให้เห็นโครงสร้างภายใน: ช่องว่าง ตะกั่วบัดกรีใต้ชิ้นส่วนไม่เพียงพอ และสะพานซ่อนอยู่ นี่คือวิธีการที่ชัดเจนที่สุดสําหรับข้อบกพร่องภายในที่ไม่มีเทคนิคผิวหน้าใดสามารถตรวจจับได้ ข้อแลกเปลี่ยนของระบบคือต้นทุนและอัตราการส่งข้อมูล — ระบบเอกซเรย์เป็นการลงทุนที่สําคัญและมักจะตรวจสอบตัวอย่างหรือรอยต่อที่มีความเสี่ยงสูงเฉพาะเจาะจง แทนที่จะตรวจสอบทุกข้อต่อบนทุกแผ่น ผู้ผลิตหลายรายใช้การเอกซเรย์สําหรับการตรวจสอบกระบวนการและการเก็บตัวอย่างเป็นระยะ ๆ ในขณะที่ใช้วิธีการที่รวดเร็วกว่าสําหรับการตรวจสอบการผลิตเต็มรูปแบบ
การผสานการตรวจสอบกับการบัดกรี Hot Bar และ PGRS
การบัดกรีด้วยแท่งร้อนและ PGRS เชื่อมตัวนําเข้ากับแผ่น PCB โดยใช้เครื่องมือเชื่อมด้วยความร้อน โดยใช้ความร้อนภายใต้แรงดันและเวลาที่ควบคุมได้ กระบวนการเหล่านี้ต้องการการจัดแนวที่แน่นหนา: แท่งเหล็กต้องสัมผัสกับพื้นที่เชื่อมทั้งหมดพร้อมกัน และตัวนําต้องอยู่บนแผ่นโลหะภายในความคลาดเคลื่อนตําแหน่งที่ต่ํา ตัวอย่างระดับอุปกรณ์สองตัวอย่างแสดงให้เห็นว่าการตรวจสอบผสานรวมกับกระบวนการอย่างไร:
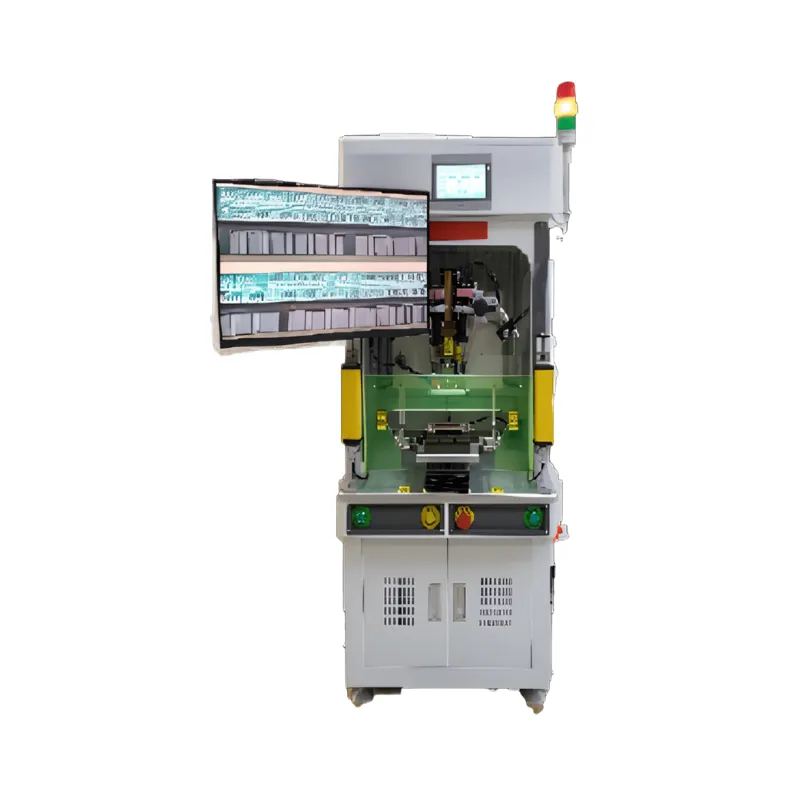
การเชื่อมแบบปรับเปลี่ยนตามวิสัยทัศน์Theเครื่องบัดกรี PGRS แบบนําทางด้วยวิสัยทัศน์ 3D (สถานีคู่)ใช้การมองเห็น 3 มิติเพื่อระบุตําแหน่งแผ่น PCB และตัวนํา คํานวณความเบี่ยงเบนของตําแหน่งแบบเรียลไทม์ และส่งผลลัพธ์ไปยังระบบควบคุมหลัก ซึ่งจะปรับการจัดแนวการเชื่อมให้เหมาะสม การออกแบบสถานีคู่ช่วยให้การโหลดและการเชื่อมทับซ้อนกันเพื่อเพิ่มประสิทธิภาพการผลิต และเครื่องรองรับกระบวนการบัดกรีล่วงหน้าสําหรับงานที่ต้องการตัวนําที่ผ่านการเคลือบดีบุกล่วงหน้า Theเครื่องบัดกรี PGRS แบบอินไลน์ขยายความสามารถเดียวกันนี้ไปสู่การไหลต่อเนื่องในสาย: โหลดอัตโนมัติ, การจดจําภาพ, การแก้ไขความเบี่ยงเบนของตัวนํา, การเชื่อม และการขนถ่ายอัตโนมัติ — การตรวจสอบภาพจะถูกฝังอยู่ในทุกรอบแทนที่จะทําแยกกันในขั้นตอนถัดไป
ความสม่ําเสมอทางความร้อนสําหรับพื้นที่เชื่อมกว้างการจัดแนวเป็นเพียงครึ่งหนึ่งของคุณภาพข้อต่อ; อีกครึ่งหนึ่งคือความร้อน บนพื้นผิวการเชื่อมที่กว้าง เช่น แผงวงจรขนาดใหญ่ PCIE และ CEM การให้ความร้อนที่ไม่สม่ําเสมอบนแท่งเหล็กจะทําให้ส่วนที่เย็นและรอยต่อไม่สม่ําเสมอ มิโจยน์เครื่องบัดกรีแท่งร้อนกําลังสูงแก้ไขปัญหานี้ด้วยการปรับแต่งโครงสร้างและการควบคุมอุณหภูมิความต้านทานในพื้นที่อย่างแม่นยํา เพื่อให้เกิดสมดุลความร้อนทั่วหน้าเชื่อมที่กว้าง ทําให้รอยต่อบัดกรีอย่างสม่ําเสมอในครั้งเดียว
การสร้างระบบคุณภาพแบบปิดวงจรเพื่อขจัดปัญหาการเชื่อม
การควบคุมคุณภาพการเชื่อมที่มีประสิทธิภาพที่สุดคือวงจรปิด: การวัดมีผลต่อกระบวนการ และกระบวนการจะสร้างการวัดใหม่ สถาปัตยกรรมวงจรปิดที่ใช้งานได้จริงสําหรับคุณภาพข้อบัดกรีประกอบด้วยสี่ชั้น:
- การตรวจสอบก่อนกระบวนการก่อนที่จะให้ความร้อน การมองเห็นจะยืนยันว่ามีตัวนําไฟฟ้าและแผ่นรองอยู่และอยู่ในตําแหน่งที่ถูกต้อง การจัดแนวผิดตําแหน่ง — ข้อบกพร่องที่ถูกที่สุดที่จะแก้ไข — จะได้รับการแก้ไขก่อนที่จะกลายเป็นข้อต่อ
- การปรับตัวและตรวจสอบระหว่างกระบวนการในระหว่างการเชื่อม อุปกรณ์จะวัดรูปทรงของชิ้นงานจริง (โดยการคํานวณความเบี่ยงเบนของวิสัยทัศน์ 3 มิติ) และปรับการจัดแนว; พารามิเตอร์การให้ความร้อนจะถูกควบคุมและตรวจสอบเพื่อให้แต่ละรอยต่อได้รับโปรไฟล์ความร้อนที่ต้องการ
- การตรวจสอบหลังกระบวนการหลังจากการเชื่อม การตรวจสอบที่เหมาะสมกับความเสี่ยงของข้อบกพร่อง — ตรวจสอบรูปทรงพื้นผิว การเก็บตัวอย่างด้วยรังสีเอกซ์เพื่อความสมบูรณ์ภายใน — จะยืนยันผลลัพธ์ก่อนที่ผลิตภัณฑ์จะถูกเคลื่อนย้ายลงไปด้านล่าง
- ข้อเสนอแนะและการแก้ไขผลการตรวจสอบจะถูกวิเคราะห์เพื่อหาแนวโน้ม การเลื่อนของรูปทรงข้อต่อชี้กลับไปยังการป้อนหรือการจัดแนว; รูปแบบของรอยต่อเย็นชี้ไปที่พารามิเตอร์ความร้อน การแก้ไขสาเหตุต้นทางจะปิดวงจรและป้องกันการเกิดข้อบกพร่องซ้ํา
โรงงานที่ใช้โครงสร้างนี้จะหยุดมองข้อบกพร่องของการบัดกรีเป็นเหตุการณ์สุ่มที่ต้องจับ และเริ่มมองว่าเป็นสัญญาณกระบวนการที่ต้องกําจัด ประโยชน์ของการทบต้นคือการลดการส่งกลับภาคสนาม: รอยต่อที่เชื่อมถูกต้องตั้งแต่ครั้งแรก ตรวจสอบในรอบการทํางาน และติดตามรอยผ่านกระบวนการ
เกณฑ์การคัดเลือกหลัก
เมื่อเปรียบเทียบวิธีการตรวจสอบจุดบัดกรีและอุปกรณ์ ให้ประเมินสิ่งต่อไปนี้:
- ความคุ้มครองข้อบกพร่องเทียบกับโปรไฟล์ข้อบกพร่องจริงของคุณระบุประเภทข้อบกพร่องที่กระบวนการของคุณสร้างขึ้นจริง (จากข้อมูลผลผลิตและการวิเคราะห์ผลตอบแทน) จากนั้นยืนยันว่าเทคโนโลยีที่สมัครตรวจพบข้อบกพร่องเหล่านั้น ระบบที่มีการปกคลุมพื้นผิวดีเยี่ยมจะไม่ช่วยหากการสูญเสียของคุณมาจากช่องว่างภายใน
- การผสานรวมกับกระบวนการเชื่อมระบบที่วัดก่อนและระหว่างการเชื่อมช่วยป้องกันข้อบกพร่อง; ระบบที่ตรวจสอบเฉพาะหลังจากนั้นจะคัดแยก อุปกรณ์เชื่อมแบบวิสชั่นที่ทําการคํานวณความเบี่ยงเบนแบบ 3 มิติและการจัดแนวแบบปรับเปลี่ยนได้ จะช่วยแก้ไขความไม่ตรงกันตั้งแต่ต้นทาง
- ความเร็วและผลกระทบต่อเวลารอบการตรวจสอบที่ฝังอยู่ในวงจรเครื่องจักรช่วยเพิ่มความครอบคลุมโดยไม่เพิ่มเวลารอบการทํางาน ตรวจสอบว่าปริมาณการตรวจสอบตรงกับหรือเกินอัตราการผลิตของสายการผลิตของคุณ
- ความสามารถในการทําซ้ําและประสิทธิภาพในการตัดสินใจผิดพลาดขอข้อมูลเกี่ยวกับความสามารถในการทําซ้ําของการวัดและอัตราการปฏิเสธที่ผิดพลาด ระบบที่ทําเครื่องหมายข้อต่อที่ดีจะสิ้นเปลืองแรงงานและทําลายความไว้วางใจของผู้ปฏิบัติงาน
- ความสามารถของกระบวนการผลิตอุปกรณ์เชื่อมเองการตรวจสอบไม่สามารถชดเชยกระบวนการเชื่อมที่ไม่เสถียรได้ ประเมินการควบคุมความร้อนของแพลตฟอร์มเชื่อม (เช่น การควบคุมอุณหภูมิด้วยความต้านทานเฉพาะที่ในพื้นที่เชื่อมกว้าง) ควบคู่ไปกับคุณสมบัติการตรวจสอบ — คุณภาพของรอยต่อเริ่มต้นที่อุปกรณ์เชื่อม
- การเชื่อมต่อข้อมูลผลการตรวจสอบที่นําไปใช้ในบันทึกการผลิตช่วยสนับสนุนการติดตามย้อนกลับและการวิเคราะห์แนวโน้ม; สถานีตรวจสอบที่แยกตัวจะสูญเสียค่านี้
ทําไมต้องเลือกโซลูชันการตรวจสอบข้อบัดกรีของ Mijoint
Mijoint ผสานการวัดระดับการตรวจสอบเข้ากับอุปกรณ์บัดกรีโดยตรง ดังนั้นคุณภาพข้อต่อจึงได้รับการปกป้องตั้งแต่จุดสร้าง แทนที่จะตรวจสอบภายหลัง:
- Theเครื่องบัดกรี PGRS แบบนําทางด้วยวิสัยทัศน์ 3D (สถานีคู่)ระบุตําแหน่งแผ่น PCB และตัวนําในรูปแบบ 3 มิติ คํานวณความเบี่ยงเบนของตําแหน่งแบบเรียลไทม์ และส่งผลลัพธ์ไปยังระบบควบคุมหลักสําหรับการเชื่อมแบบปรับแนว — พร้อมประสิทธิภาพการทํางานแบบสองสถานีและรองรับกระบวนการบัดกรีล่วงหน้า
- Theเครื่องบัดกรี PGRS แบบอินไลน์มอบการกําหนดตําแหน่งด้วยวิสัยทัศน์ 3 มิติและการเชื่อมแบบปรับเปลี่ยนได้ในรูปแบบอินไลน์เต็มรูปแบบ — การโหลดอัตโนมัติ, การจดจําวิสัยทัศน์, การแก้ไขความเบี่ยงเบนของตัวนํา, การเชื่อม และการขนถ่ายอัตโนมัติในกระบวนการต่อเนื่องเดียว
- Theเครื่องบัดกรีแท่งร้อนกําลังสูงแก้ปัญหาการให้ความร้อนในพื้นที่กว้างบนแผงวงจรขนาดใหญ่ PCIE และ CEM ด้วยการปรับแต่งโครงสร้างและการควบคุมอุณหภูมิความต้านทานท้องถิ่นอย่างแม่นยํา ซึ่งรักษาสมดุลความร้อนทั่วทั้งผิวเชื่อมเพื่อให้ได้รอยต่อแบบผ่านครั้งเดียวอย่างสม่ําเสมอ
ในแพลตฟอร์มเหล่านี้ ความสามารถในการตรวจสอบไม่ใช่แค่การติดตั้งเสริม — แต่เป็นส่วนหนึ่งของกระบวนการเชื่อมเอง โดยวัดและแก้ไขในทุกรอบการทํางาน หากผลิตภัณฑ์ของคุณเกี่ยวข้องกับความต้องการการเชื่อมที่เกินกว่าการกําหนดค่ามาตรฐานเหล่านี้ Mijoint ยังมีอุปกรณ์ที่ปรับแต่งเฉพาะตามแบบผลิตภัณฑ์และข้อกําหนดกระบวนการของคุณ —ติดต่อทีมงานของเราเพื่อขอรับโซลูชันที่ปรับให้เหมาะสมกับแต่ละบุคคล
บทสรุป
การเลือกระบบตรวจสอบข้อต่อบัดกรีที่เหมาะสมเริ่มต้นจากข้อบกพร่องของคุณ: ทําแผนที่โหมดความล้มเหลวที่กระบวนการของคุณสร้างขึ้นจริง จากนั้นเลือกเทคโนโลยี — หรือการผสมผสานของเทคโนโลยี — ที่จะตรวจจับข้อบกพร่องได้เร็วที่สุด อย่าลืมว่า AOI 2D จะตรวจสอบสิ่งที่มองเห็นได้, การวัด 3D เพิ่มความสูงและช่วยให้สามารถนําเส้นทางก่อนเชื่อม, ส่วน X-ray จะเผยให้เห็นสิ่งที่เป็นภายใน เหนือสิ่งอื่นใด ให้ความสําคัญกับการตรวจสอบที่รวมอยู่ในกระบวนการเชื่อมเอง: การจัดแนวด้วยวิสัยทัศน์ การแก้ไขความเบี่ยงเบนแบบเรียลไทม์ และการให้ความร้อนที่ควบคุมได้ ช่วยป้องกันข้อบกพร่องของรอยต่อส่วนใหญ่ก่อนที่จะเกิดขึ้น
หากคุณกําลังประเมินอุปกรณ์เชื่อมที่มีความสามารถในการตรวจสอบแบบบูรณาการ และต้องการโซลูชันที่ปรับแต่งให้เหมาะกับผลิตภัณฑ์และข้อกําหนดด้านคุณภาพเฉพาะของคุณติดต่อทีมวิศวกรรมของ Mijointเพื่อขอข้อเสนออุปกรณ์ที่ปรับแต่งเฉพาะ หากต้องการเรียนรู้เพิ่มเติมเกี่ยวกับความสามารถในการบัดกรีและประสบการณ์ในอุตสาหกรรมของบริษัท โปรดเยี่ยมชมเกี่ยวกับ Mijointหน้า



